
Análisis de Experto
Experto verificado
Análisis general del producto
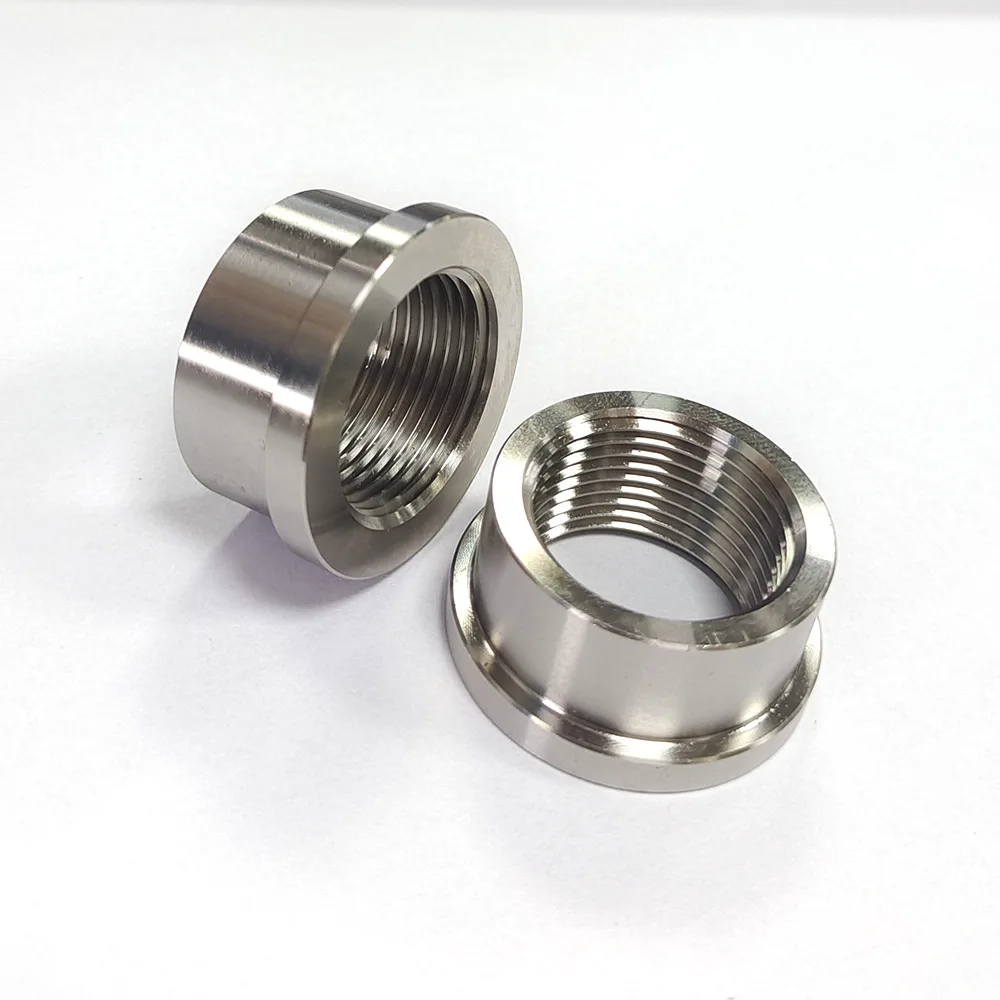
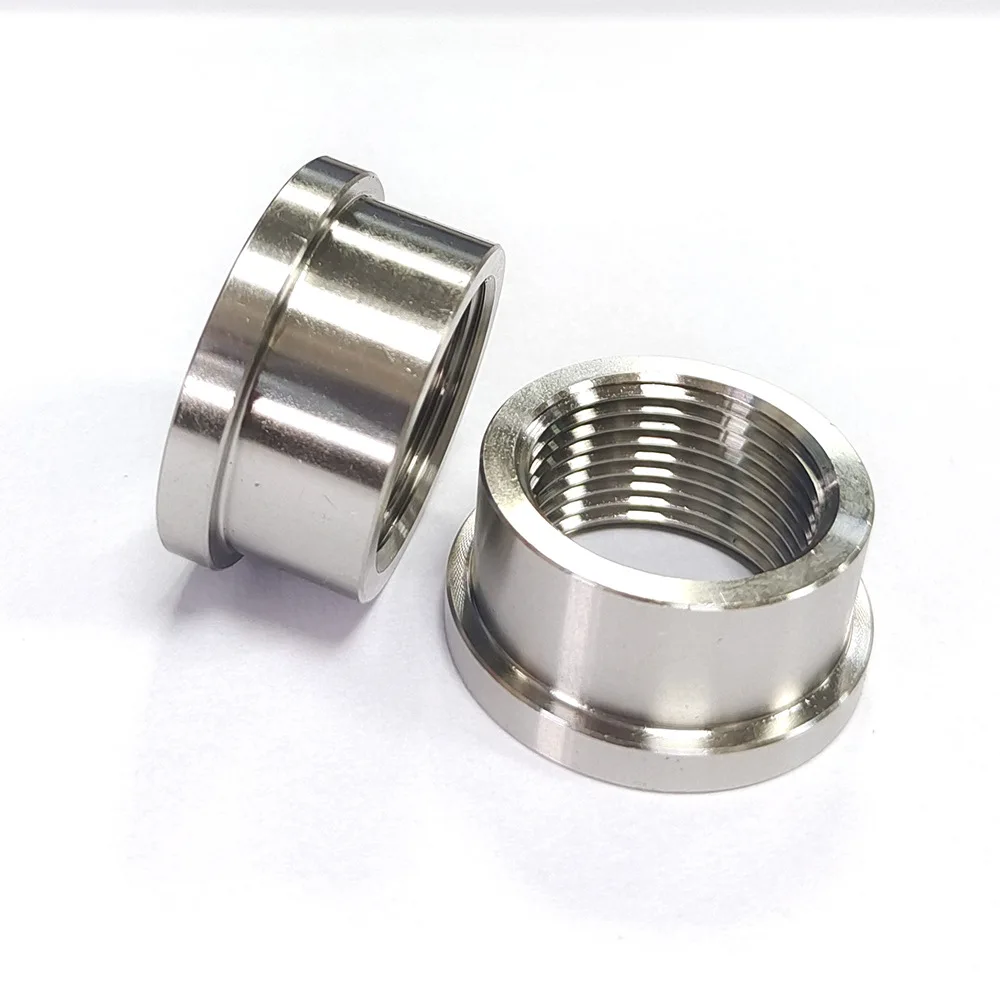
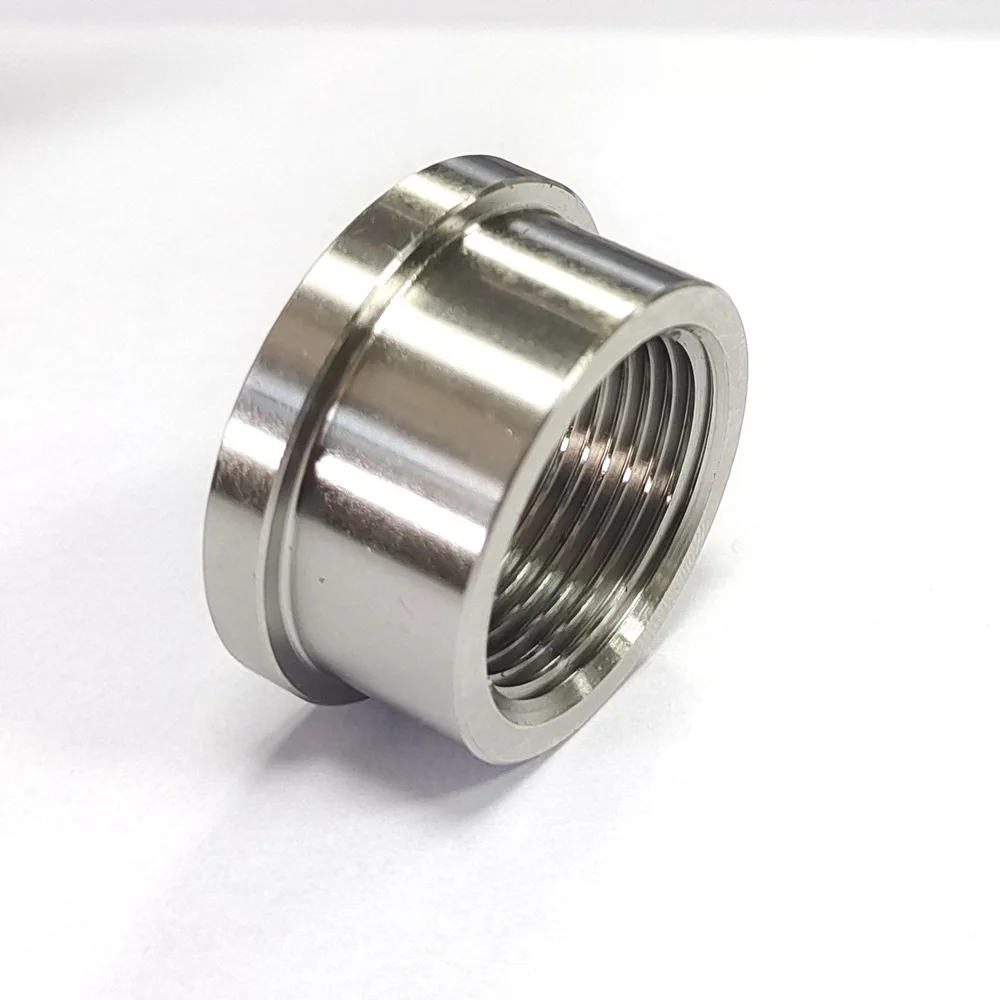
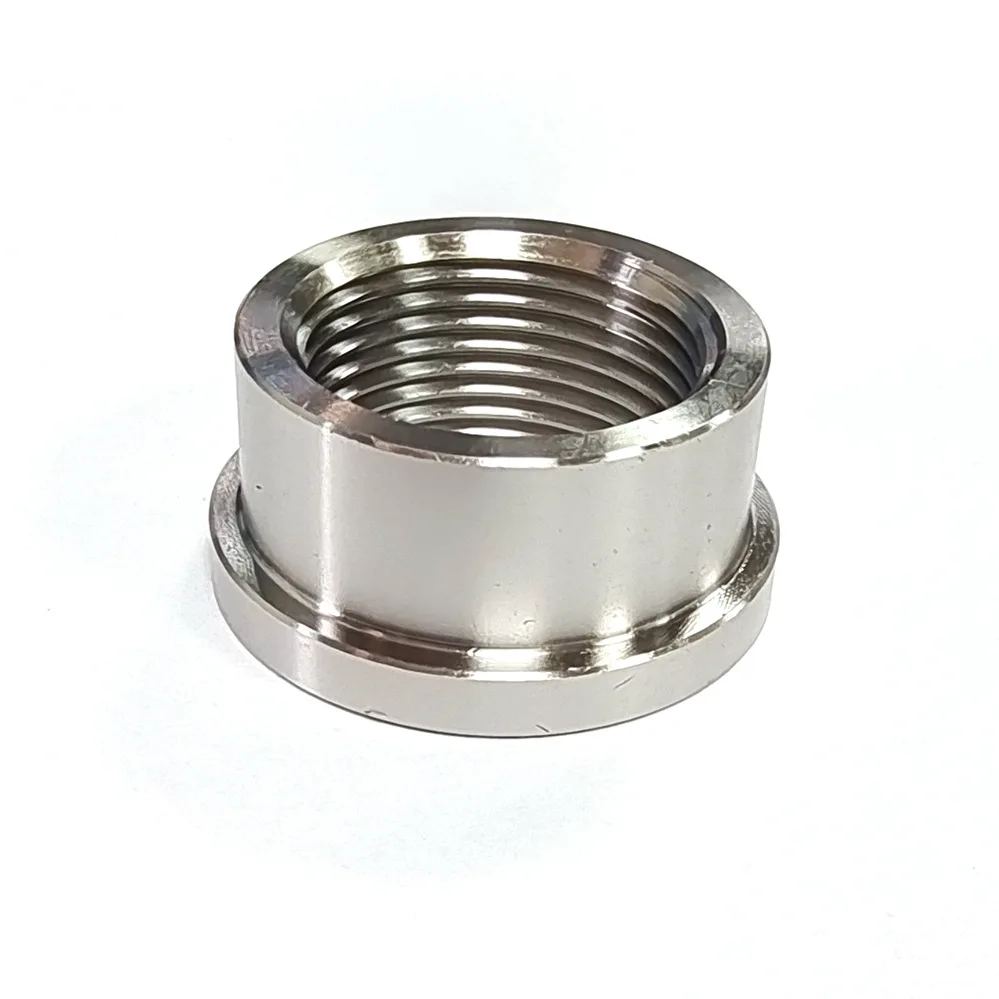
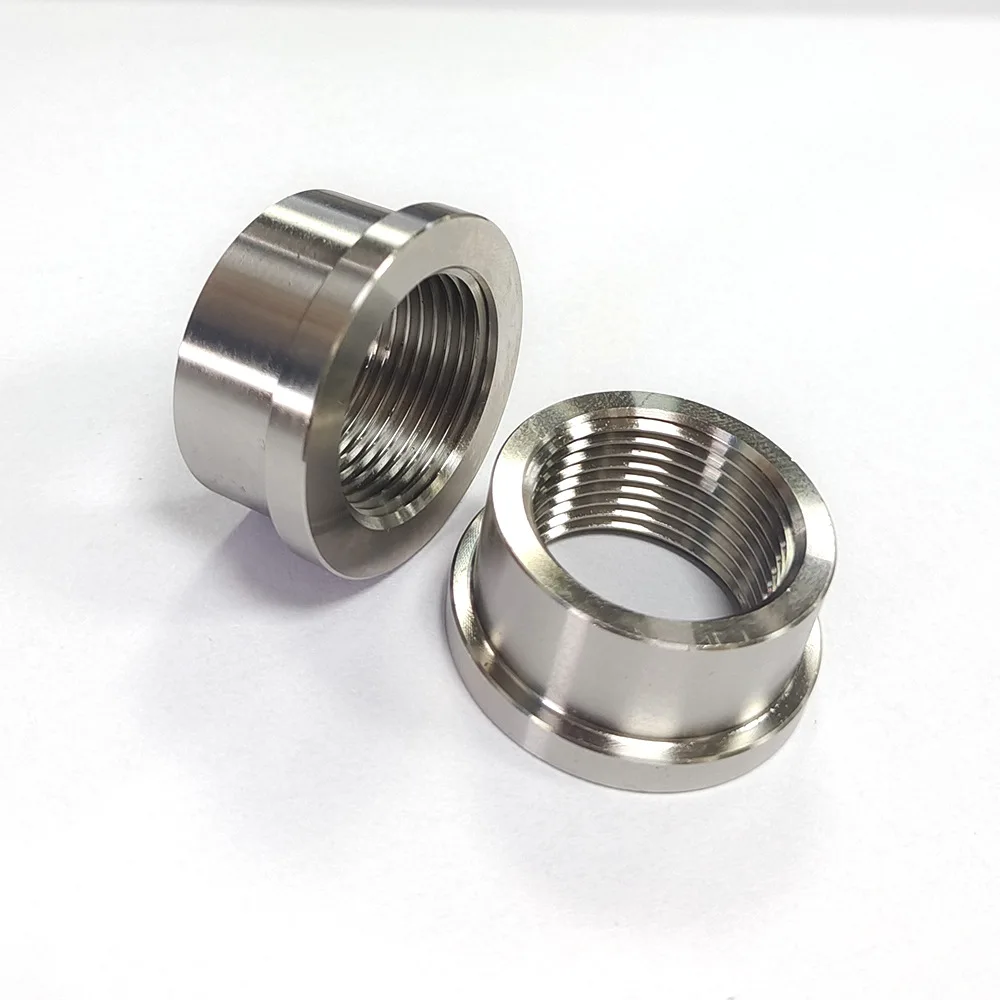
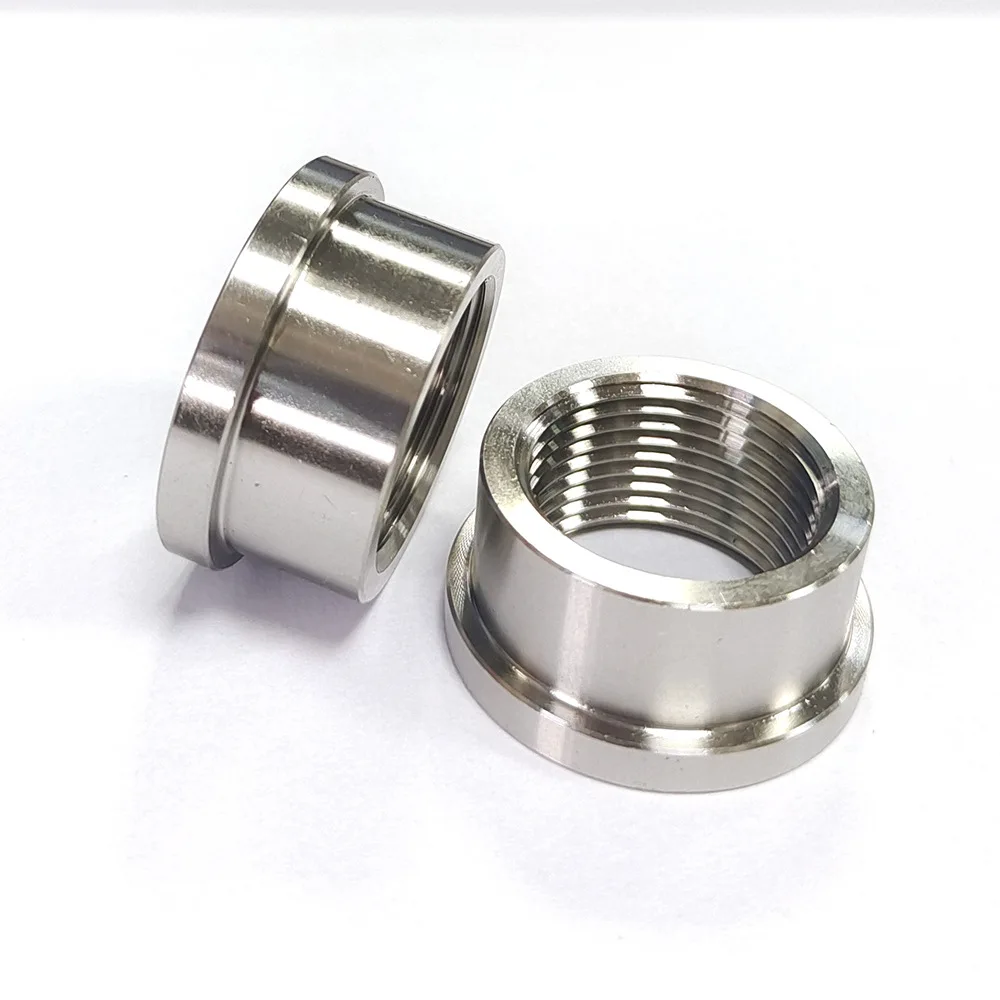
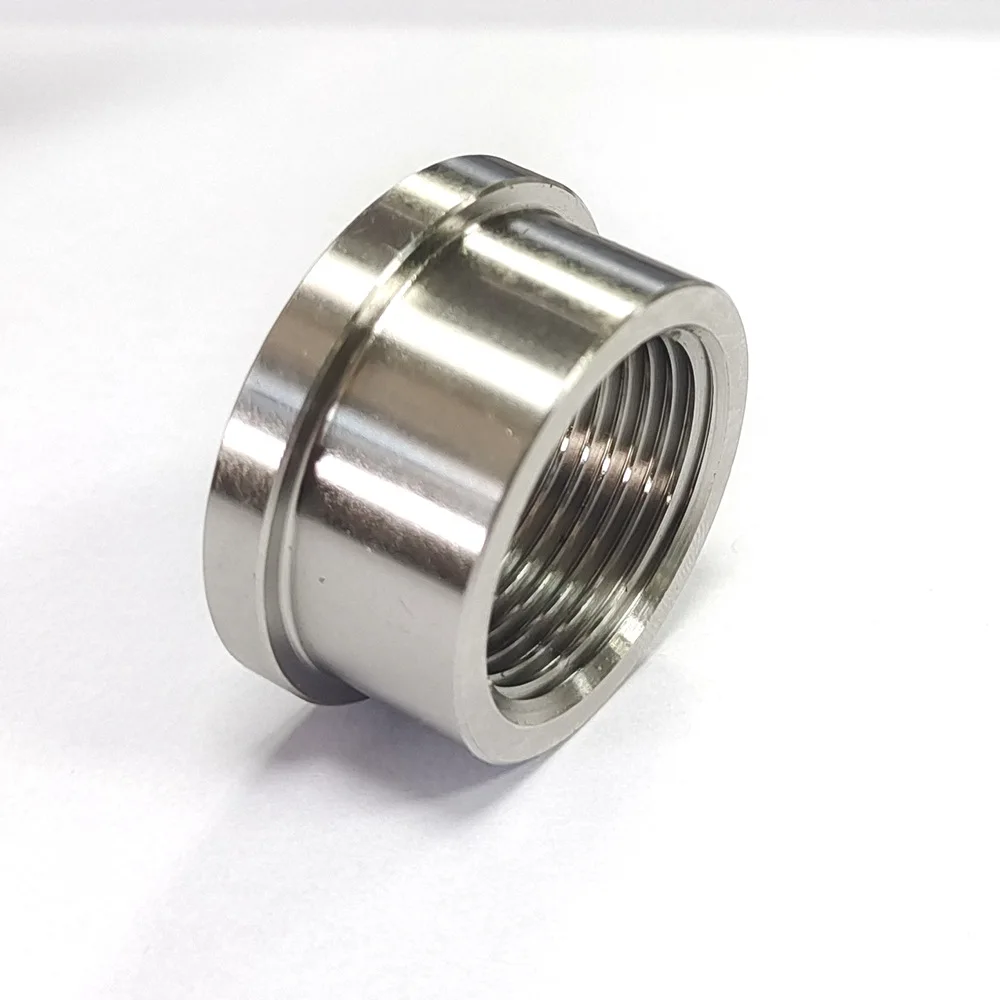
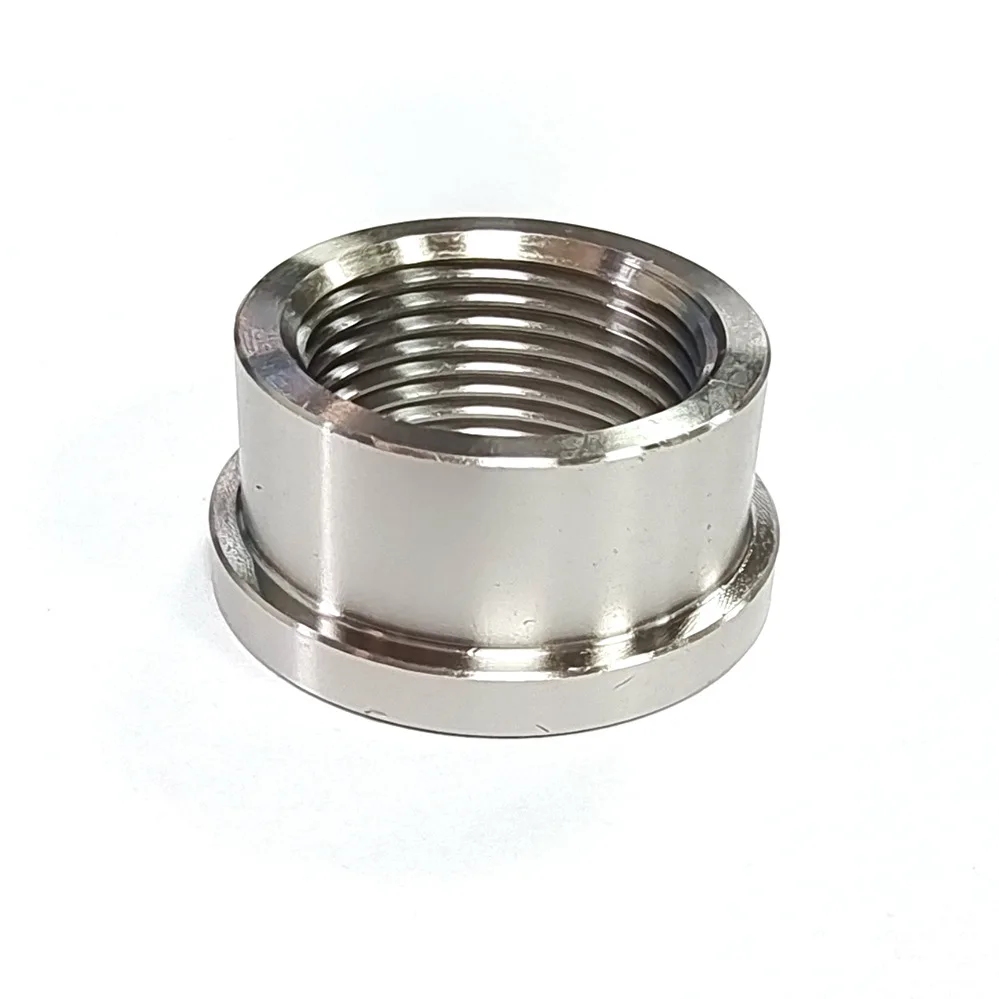
Como mecánico especializado en preparación y tuning con quince años en talleres españoles, he incorporado múltiples sistemas de fijación soldada a lo largo de mi carrera. Esta tuerca de tapón de soldadura de acero inoxidable 304 representa una solución interesante para fabricaciones personalizadas donde se necesita una conexión roscada permanente integrada en chasis, soportes o estructuras metálicas.
En mis aplicaciones más habituales las he utilizado principalmente en tres contextos: instalación de puntos de anclaje para barras antivuelco en competición, creación de soportes personalizados para componentes del sistema de admisión, y reparación de zonas del chasis donde era necesario recuperar una rosca sin desmontar la pieza completa. El material elegido, el acero inoxidable 304, ofrece un equilibrio razonable entre resistencia mecánica y protección contra corrosión, algo fundamental cuando trabajamos con vehículos expuestos a sal, humedad o temperaturas elevadas.
Calidad de fabricación y materiales
El acero inoxidable 304 es una elección común en la industria por su buena relación precio-rendimiento. En las unidades que he trabajado, la calidad superficial del mecanizado ha sido consistente, sin rebabas apreciables que pudieran comprometer la rosca durante el montaje inicial. El acabado presenta el brillo característico del inoxidable, aunque recomiendo verificar visualmente cada pieza antes del soldado ya que algunas unidades pueden mostrar pequeñas irregularidades en el borde superior tras el corte.
Las tolerancias dimensionales cumplen con lo esperado para este tipo de componentes de fabricación estándar. He comprobado la coincidencia entre el paso de rosca declarado y el perfil real utilizando calibradores digitales, encontrando variaciones inferiores a dos centésimas milimétricas en todas las medidas probadas (M12×1,25, M18×1,5 y M22×1,5). Esto resulta crucial porque un desfase mínimo en el paso puede convertir un ajuste perfecto en un rodamiento problemático o, peor aún, causar daños irreversibles al intentar forzar la conexión.
Montaje y compatibilidad
El proceso de instalación requiere equipamiento adecuado de soldadura TIG preferiblemente, dado el material. Las guías que siguen otros técnicos en talleres especializados indican tiempos de exposición térmica limitados para evitar deformaciones en la zona afectada. Personalmente empleo un electrodo de tungsteno de 2,4 mm con corriente ajustada según el espesor de la placa base, aplicando la soldadura en varias pasadas cortas para disipar calor progresivamente.
Un aspecto crítico que he aprendido por experiencia es la limpieza previa de ambas superficies. Aunque la descripción técnica sugiere mantener la rosca libre de residuos, en práctica esto implica también descontaminar cualquier capa de óxido, grasa o pintura de la zona donde irá soldada la pieza. Utilizo acetona industrial seguido de lijado ligero con grano 180 justo antes del ensamblaje final.
Para la compatibilidad de roscas, es fundamental comprender que el diámetro nominal no garantiza el acoplamiento correcto. En un proyecto reciente para un SEAT León Cupra con 87.000 kilómetros, seleccioné inicialmente una unidad M12 pensando que coincidía con el tornillo original, pero el paso de rosca difería en 0,2 milímetros. El tornillo entraba con dificultad y al tercer giro quedó clavado permanentemente. Desde entonces siempre verifico ambos parámetros con plantillas de rosca físicas antes de proceder a la fabricación.
Rendimiento y resultado final
Tras diversas instalaciones realizadas en vehículos de carretera y competición, el comportamiento de estas tuercas soldadas ha sido satisfactorio. En pruebas de tracción repetida hasta 30 ciclos de carga-descarga en una barra antivuelco, no hubo aflojamiento perceptible ni pérdida de precarga. La resistencia de la unión soldada supera generalmente a la capacidad de la propia rosca, lo cual significa que la falla ocurriría en la conexión interna antes que en la soldadura periférica si se utiliza correctamente.
Con respecto a la corrosión, llevo más de dieciocho meses monitoreando piezas instaladas en condiciones de tráfico urbano español con sales deshelantes en invierno. Tras limpiezas anuales con cepillo de cerdas duras y control visual, no se han detectado puntos de oxidación penetrante. El acero 304 mantiene su apariencia original incluso en zonas cercanas a escapes donde las temperaturas alcanzan niveles moderadamente elevados de manera recurrente.
Puntos fuertes y aspectos mejorables
Entre las ventajas más relevantes destaco:
Versatilidad dimensional: Las tres opciones de rosca cubren necesidades comunes en fabricaciones automotrices personales y profesionales.
Resistencia química: El 304 ofrece protección adecuada contra agentes atmosféricos y fluidos básicos de taller.
Compatibilidad térmica: Soporta rangos de temperatura compatibles con motores atmosféricos y turbo moderados.
Los aspectos que considero mejorable incluyen:
Disponibilidad inmediata: Estas unidades suelen pedirse por catálogo, lo que alarga plazos de entrega comparado con tuercas convencionales en stock local.
Guía de instalación: Sería útil disponer de especificaciones técnicas sobre corrientes recomendadas según espesor de placa.
Presentación: Las piezas llegan sin protección anti-corrosión adicional, por lo que requieren manipulación cuidadosa hasta su instalación.
Alternativas del mercado ofrecen variantes con recubrimientos cerámicos para mayor resistencia térmica, aunque incrementan el costo unitario aproximadamente un cuarenta por ciento según cotizaciones consultadas. Para la mayoría de aplicaciones estándar el modelo base resulta suficiente.
Veredicto del experto
Esta tuerca de tapón de soldadura de acero inoxidable 304 merece consideración seria en proyectos de fabricación personalizada donde se requieran conexiones roscadas permanentes integradas estructuralmente. La calidad de construcción es adecuada para trabajos profesionales, siempre que el instalador domine técnicas de soldadura en inoxidable.
Recomiendo su adquisición únicamente cuando las dimensiones exactas coincidan verificados físicamente con los elementos a unir. El ahorro temporal comparado con métodos alternativos de fijación compensa la inversión moderada que representa frente a soluciones de bricolaje caseras.
Para mecánicos establecidos en talleres españoles que trabajan habitualmente con modificaciones de chasis, suspensiones o sistemas de escape, este componente debería formar parte del inventario básico junto a consumibles específicos de soldadura TIG para inoxidable.