

Análisis de Experto
Experto verificado
Análisis general del producto
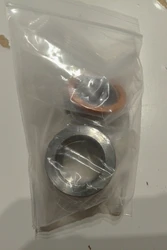
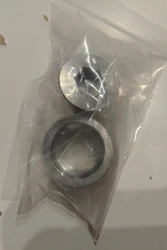
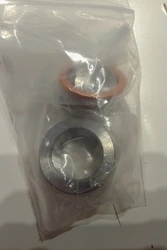
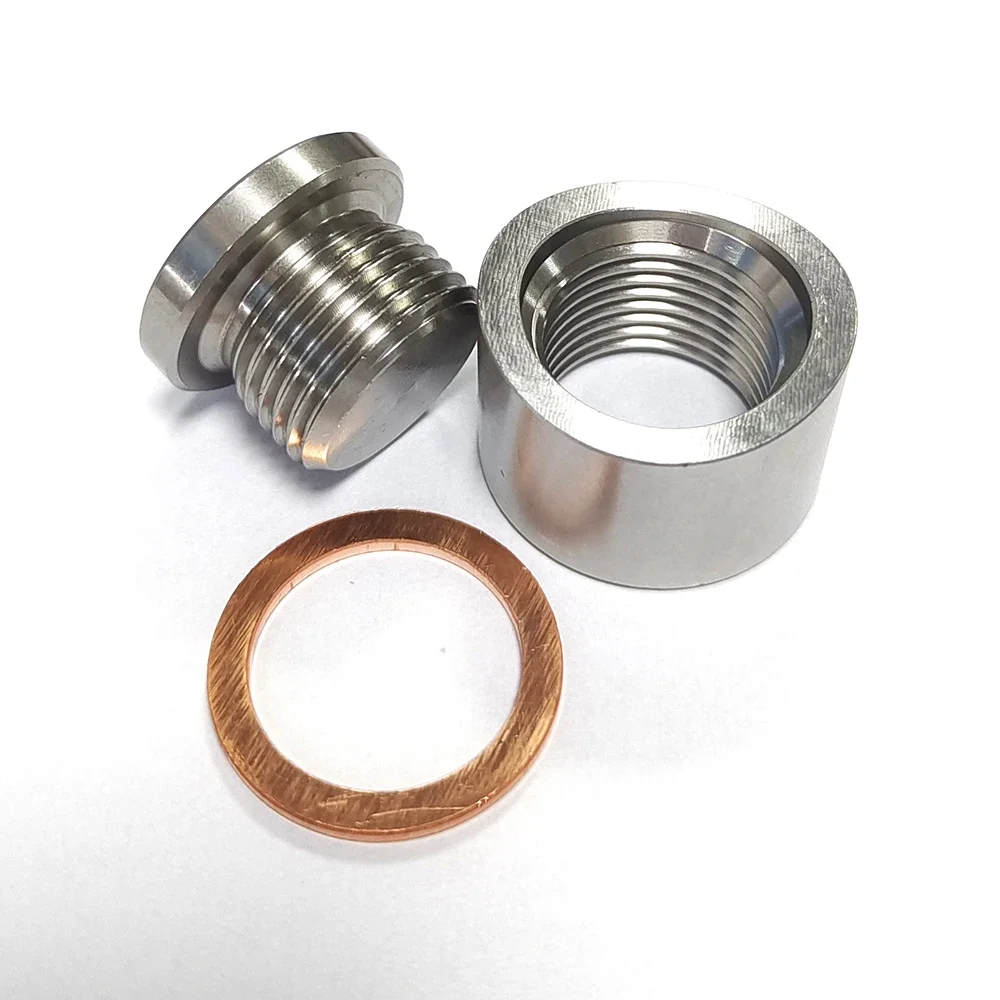
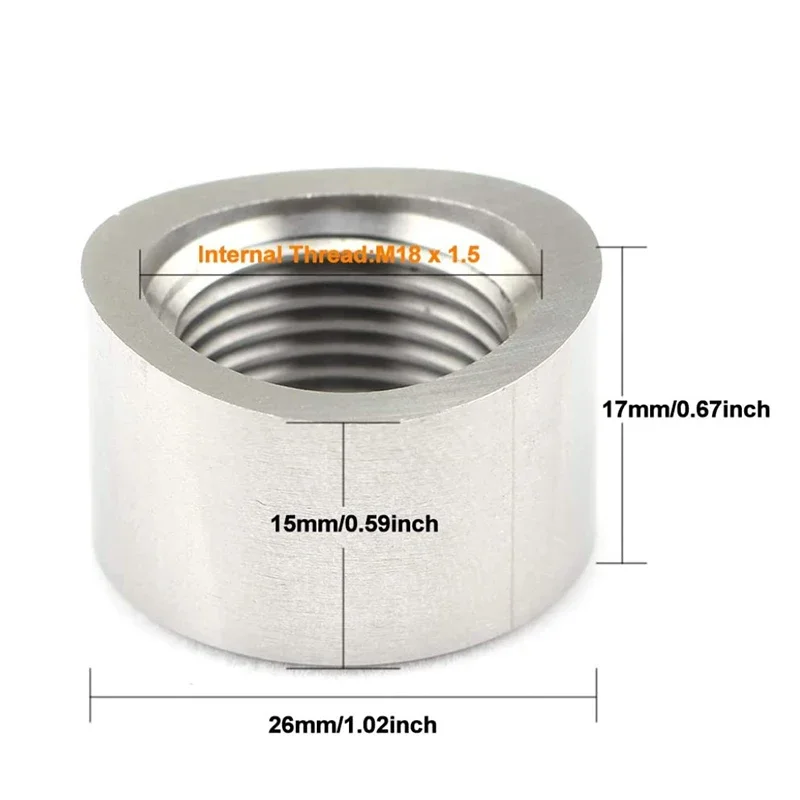
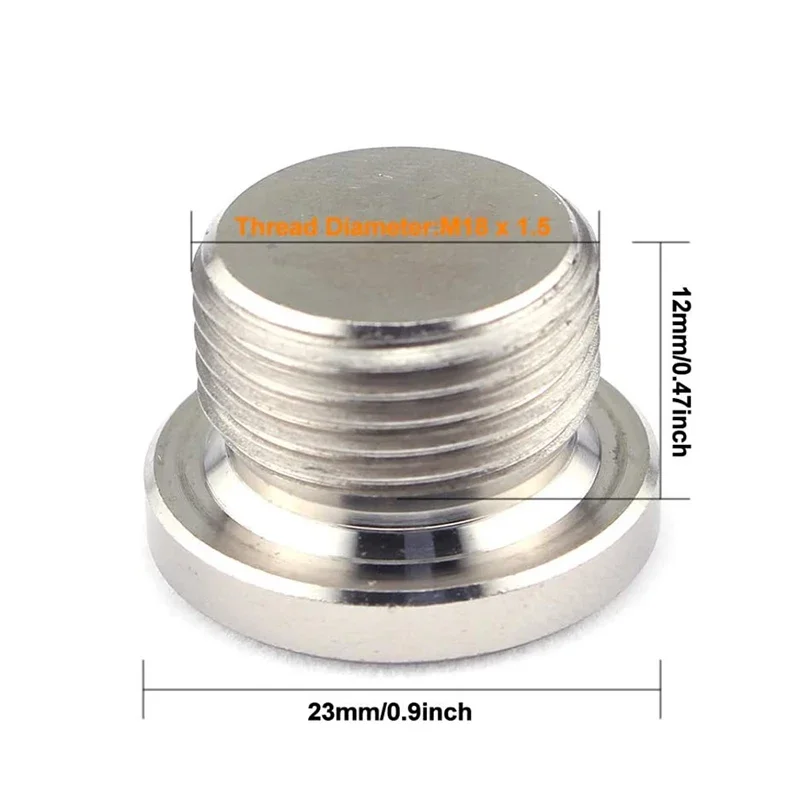
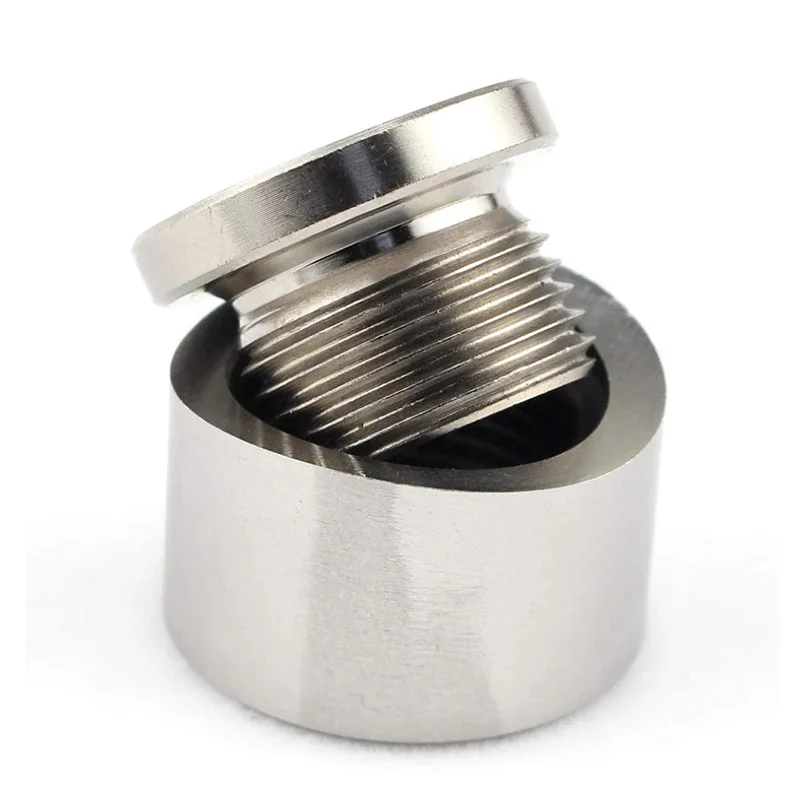
Llevo años montando tomas de sonda lambda en escapes a medida y este tipo de buje con tapón es una de esas piezas pequeñas que, cuando están bien hechas, te ahorran media tarde de taller. Se trata de un casquillo roscado M18 x 1,5 en acero inoxidable 304, con un escalón mecanizado que permite soldarlo prácticamente al ras de la pared del tubo, más un tapón ciego que cierra la toma cuando no se usa. El conjunto pesa unos 61 gramos, un dato que a primera vista parece anecdótico pero que dice bastante: hablamos de una pieza maciza, no de un tubo conformado con pared fina.
Lo he montado en tres escenarios distintos: un colector tubular inoxidable en un compacto atmosférico de gasolina con unos 190.000 km, un tubo de bajada en un diésel de cuatro cilindros con catalizador deportivo, y una línea completa en un proyecto de swap donde necesitábamos dos tomas separadas, una para la sonda de banda estrecha original y otra para una banda ancha de lectura. En los tres casos la pieza cumplió sin sorpresas.
Calidad de fabricación y materiales
El acero 304 es la elección lógica para esta aplicación. Aguanta bien la temperatura de gases de escape en la zona de colector y bajada, mantiene la resistencia a la corrosión incluso en climas húmedos y con sal en carretera, y es perfectamente soldable con TIG usando aportación 308L. He visto bujes de acero al carbono mucho más baratos que a los seis meses presentaban óxido superficial en la cara exterior, y eso en una pieza que va bajo el coche acaba complicando cualquier desmontaje futuro.
La rosca M18 x 1,5 viene limpia, sin rebabas visibles, y entra con suavidad tanto en sondas originales como en tapones ciegos. En las unidades que he tenido en mano, el paso de rosca era consistente y el tapón roscaba hasta el fondo sin forzar, algo que no siempre ocurre en piezas de importación económicas. El mecanizado del escalón está bien definido, con un asiento plano que garantiza el sellado de la arandela de cobre de la sonda. El acabado exterior es mate, sin pulir en exceso, lo cual es irrelevante porque va soldado y luego se pinta o se deja tal cual.
Montaje y compatibilidad
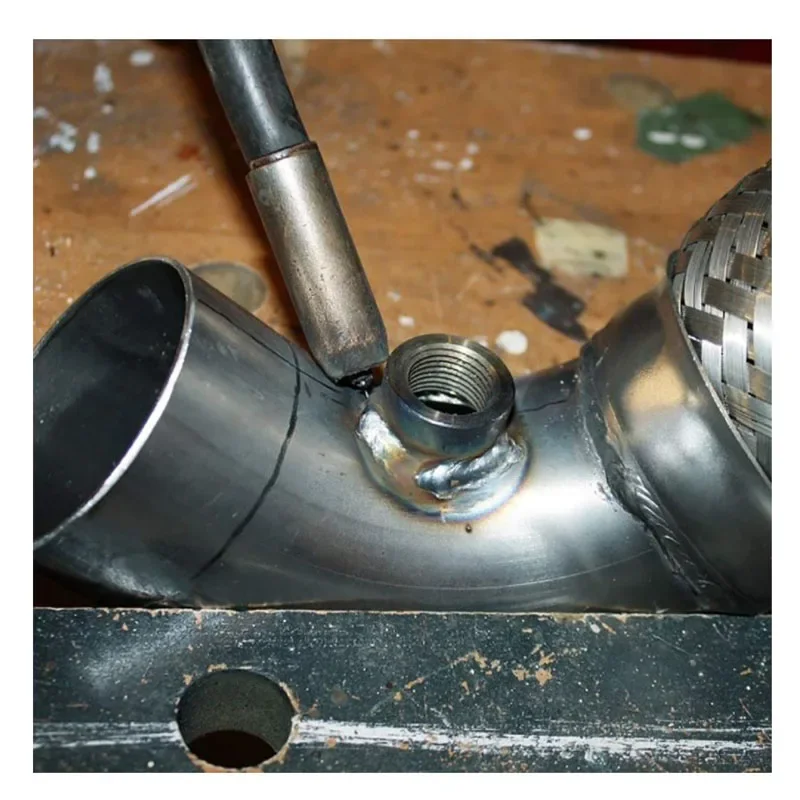
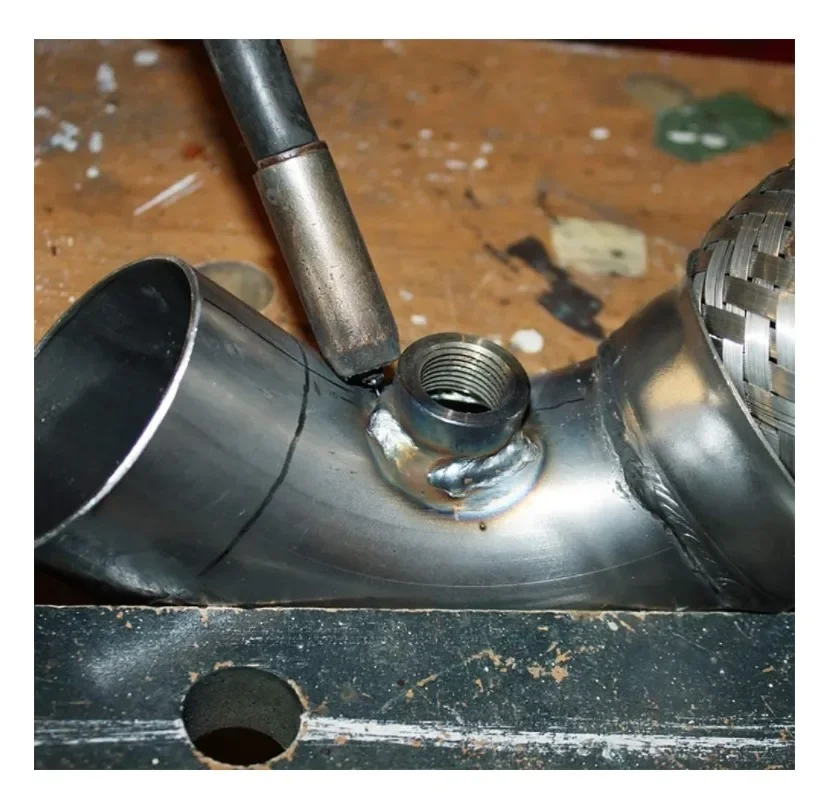
Aquí conviene ser claro: es una pieza de soldadura, no un accesorio atornillado. El procedimiento que sigo habitualmente pasa por taladrar con broca escalonada hasta unos 18,5-19 mm, biselar ligeramente el borde del agujero y presentar el buje para comprobar que el escalón queda apoyado y centrado. Después, cuatro puntos de soldadura en cruz para evitar deformaciones por calor y, a continuación, cordón continuo alternando lados. Con TIG y purga de argón por el interior del tubo el resultado es una unión limpia por dentro, sin proyecciones que luego puedan desprenderse y golpear la sonda.
Un detalle práctico que aprendí a base de errores: después de soldar, conviene pasar un macho M18 x 1,5 por la rosca para eliminar cualquier salpicadura o deformación térmica. Es un minuto de trabajo que evita arruinar la sonda al roscarla.
En cuanto a compatibilidad, la rosca M18 x 1,5 cubre la inmensa mayoría de sondas lambda de coche europeo y japonés, tanto de banda estrecha como muchas de banda ancha. Aun así, hay excepciones con otras métricas y algunos vehículos asiáticos con roscas distintas, así que merece la pena verificar la medida real de la sonda antes de soldar nada. En los tres montajes que he hecho, la rosca coincidía con la sonda prevista sin necesidad de adaptadores.
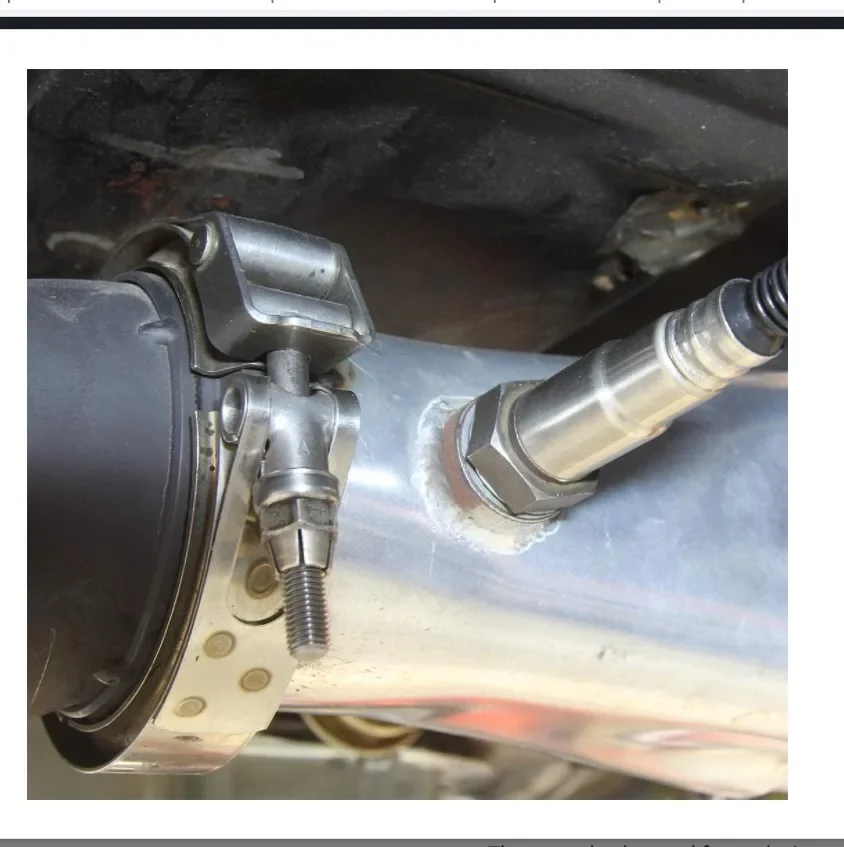
Respecto al espacio, el cuerpo del buje sobresale muy poco gracias al escalón empotrado, pero sigue siendo necesario comprobar que hay hueco para la llave de sonda, que suele ser de 22 mm, y para el recorrido del cable. En un vano motor muy justo me vi obligado a modificar el ángulo de entrada unos 20 grados para poder meter la llave.
Rendimiento y resultado final
Una vez instalado, el comportamiento es exactamente el esperado: la sonda lee sin oscilaciones extrañas y las correcciones de mezcla a corto y largo plazo se estabilizan en valores normales. En el diésel con catalizador deportivo usé el tapón ciego para cerrar una toma secundaria y no hubo fugas apreciables tras más de 20.000 km, ni soplido en frío ni rastro de carbonilla alrededor de la rosca.
El escalón al ras tiene una ventaja funcional real: al no introducirse en el conducto, no genera turbulencias ni altera la sección útil del tubo. En un colector tubular de diámetro contenido eso se nota, especialmente a altas revoluciones, donde cualquier obstáculo en el flujo se paga en rendimiento.
Puntos fuertes y aspectos mejorables
A favor:
Acero inoxidable 304, adecuado para alta temperatura y resistente a la corrosión.
Rosca M18 x 1,5 limpia y bien ejecutada, compatible con la mayoría de sondas del mercado europeo.
Escalón empotrado que permite soldadura al ras sin invadir el conducto.
Tapón ciego incluido, útil para cerrar tomas provisionales o definitivas.
Pieza maciza y ligera a la vez, fácil de posicionar y mantener centrada al soldar.
Mejorable:
No incluye arandela de sellado para el tapón, algo que echo en falta y que suelo resolver con una arandela de cobre o aluminio aparte.
Al no venir con instrucciones ni cotas exteriores claras, quien no tenga experiencia soldando tendrá que medir y calcular por su cuenta.
El acabado superficial es funcional pero austero; si buscas una pieza vista en un vano motor cuidado, tendrás que pulirla o pintarla.
Comparado con bujes genéricos de acero al carbono, la diferencia de precio se justifica sola en cuanto piensas en durabilidad y en la calidad de la soldadura. Frente a soluciones con abrazadera o adaptadores sin soldadura, esta pieza gana en estanqueidad y en integración, aunque pierde en facilidad de instalación.
Veredicto del experto
Es una pieza sencilla, bien resuelta y con el material correcto para el trabajo. Para cualquiera que esté montando un escape a medida, añadiendo una segunda toma de sonda o sustituyendo un buje de fábrica fatigado, cumple con nota. No es una solución para quien quiera evitar la soldadura, y exige verificar la rosca y el espacio antes de cortar nada. Con esas dos comprobaciones hechas y un soldador competente al mando, el resultado es duradero y sin complicaciones posteriores.