
Análisis de Experto
Experto verificado
Análisis general del producto
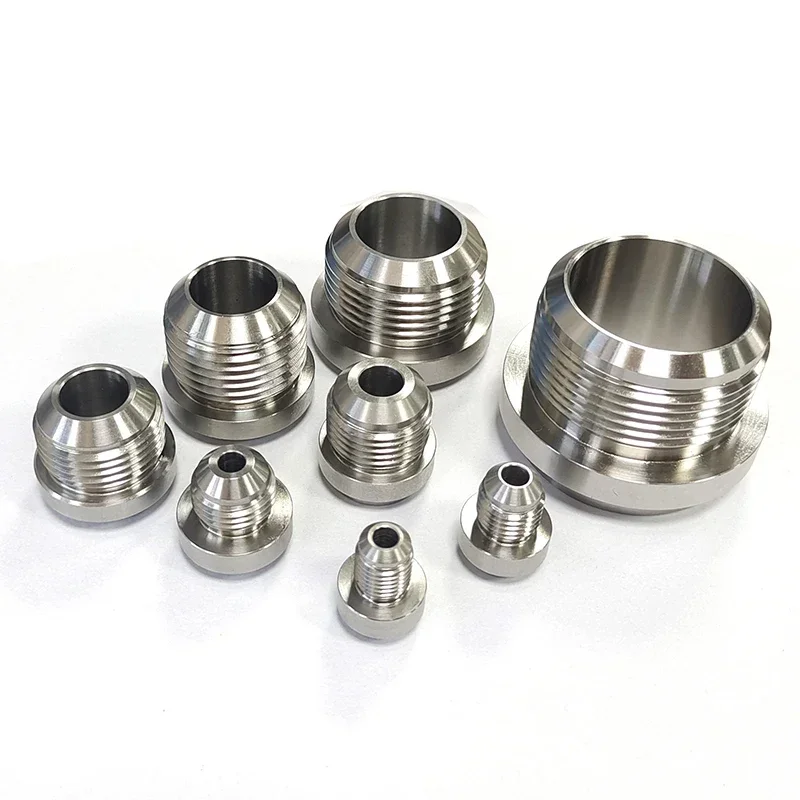
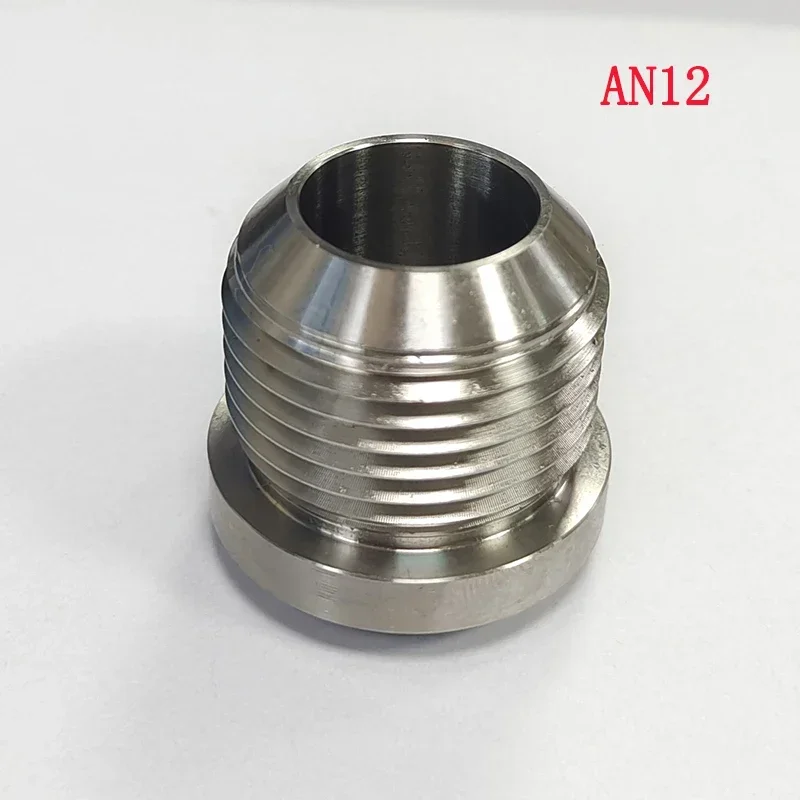
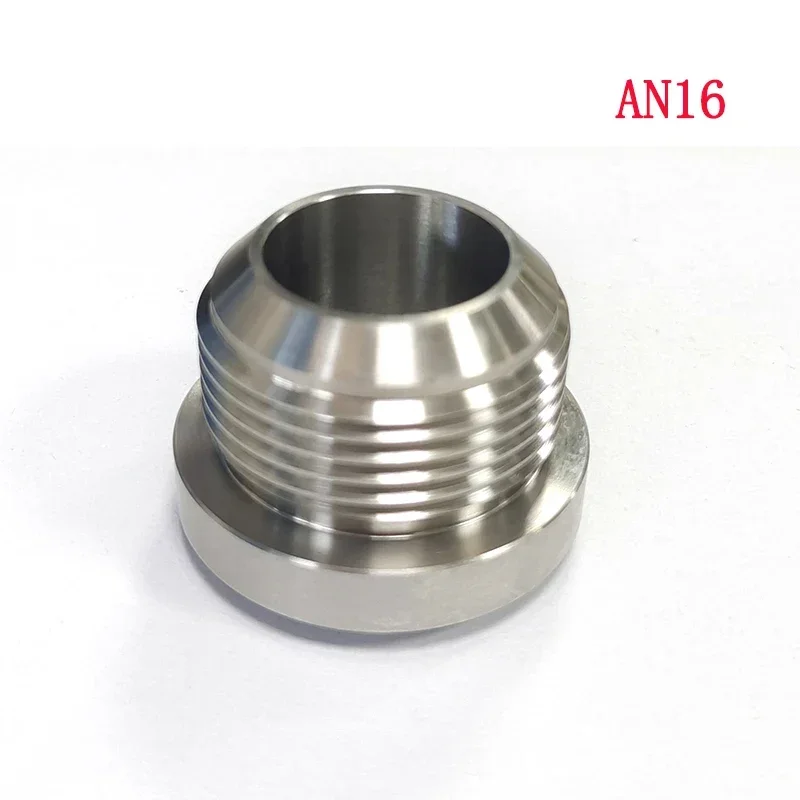
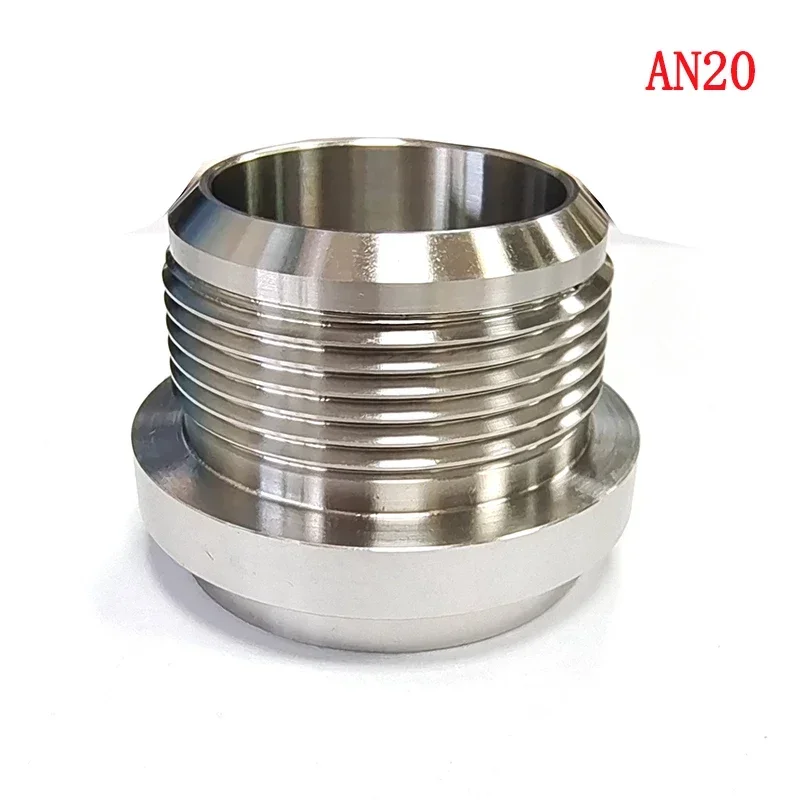
Llevo más de quince años trasteando con preparaciones de motor y circuitos de fluidos en talleres especializados, y si hay algo que define un montaje artesanal de calidad es la limpieza de sus uniones. Los racores de soldadura macho en normativa AN son, para mí, la única vía cuando el diseño del vehículo no contempla tomas roscadas de fábrica. He probado esta gama completa, desde el AN3 hasta el AN20, mecanizados en acero inoxidable 304, en proyectos tan dispares como la adaptación de un fuel cell de aluminio para un BMW E46 de track days y la creación de un sistema de cárter seco para un Nissan 350Z de competición. A continuación, os detallo mi experiencia directa con estos componentes.
Calidad de fabricación y materiales
El mecanizado por CNC en acero inoxidable 304 deja un acabado superficial muy pulido, con ese tono plateado mate que encaja de maravilla tanto en el vano motor como en los bajos del vehículo. Al no ser aluminio anodizado, no sufriremos los problemas de oxidación blanca típica de las aleaciones de menor calidad cuando trabajan cerca de la humedad o el salitre.
No obstante, hay que tener ojo con las roscas. La normativa AN utiliza un paso de rosca UNF (Unified National Fine). En algunos lotes que he manejado, el fileteado interno presenta una leve rebaba en la primera espira. Es un detalle menor, pero si no se lima con cuidado o se pasa una terraja de roscar antes de montar la manguera, podemos dañar el o-ring o la propia tuerca AN al enroscarla a mano. El acero 304 es excelente contra la corrosión, pero es conocido por su tendencia al agarrotamiento (galling) si se fuerza en seco; por ello, siempre recomiendo usar un poco de grasa de teflón o antiagarrante en las roscas.
Montaje y compatibilidad
La instalación exige, sin excusas, un equipo de soldadura TIG y pulso firme. No son racores para atornillar; su zona lisa está pensada para empotrarse en la chapa.
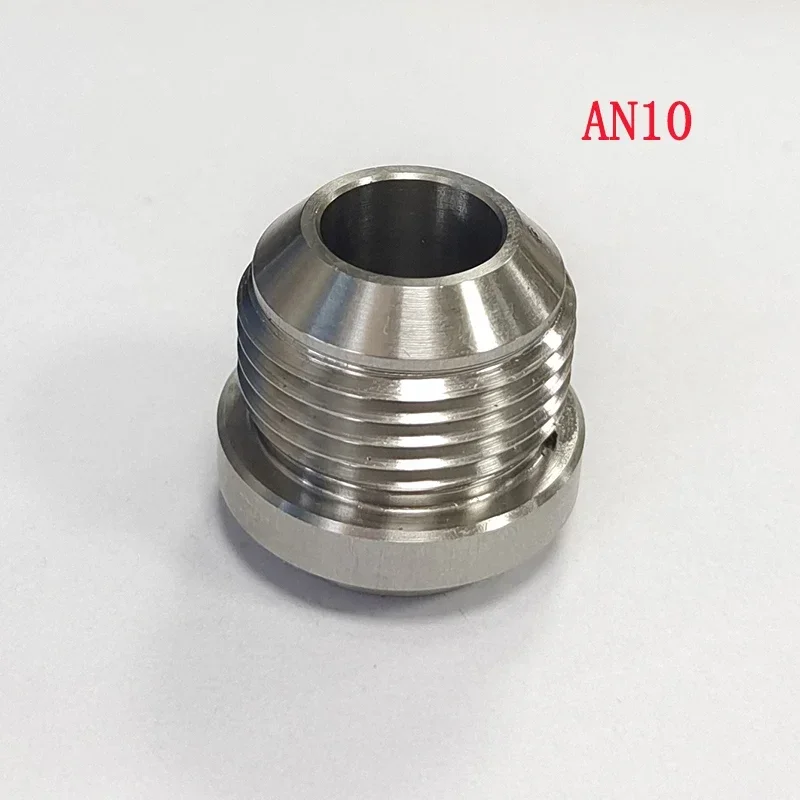
En el BMW E46, soldé un racor AN10 en la base del depósito de combustible artesanal. El grosor del aluminio del depósito era de 2 mm. La pestaña de soldadura del racor es lo suficientemente amplia para repartir el calor, pero hay que ser muy delicado con el amperaje. Si te pasas, el acero inoxidable transfiere el calor de forma distinta al aluminio y puedes quemar la chapa adyacente. Mi consejo es soldar por puntos, dejando enfriar, para evitar que la dilatación térmica deforme la rosca macho y luego la tuerca de la manguera no entre.
Para el Nissan 350Z, utilicé un AN8 en una chapa de acero de 3 mm para la toma de presión de aceite. Aquí la soldadura fue más directa. La compatibilidad es totalmente universal, pero el éxito del montaje depende al cien por cien de la habilidad del soldador y del espesor del material base.
Rendimiento y resultado final
Una vez superada la fase de fabricación, el rendimiento en pista y carretera es impecable. La gran ventaja de soldar el racor frente a usar un racor roscado tradicional con sellador es la ausencia total de fugas por vibración. En los track days, las vibraciones de alta frecuencia y los cambios bruscos de temperatura suelen aflojar los racores atornillados si no se usan frenados con alambre de seguridad. Con estos racores de soldadura, la unión es estructural.
He probado el circuito de combustible con presiones de hasta 6 bares y caudales altos, y el paso interno del racor respeta el diámetro nominal de la normativa AN, no generando restricciones ni caídas de presión indeseadas. En el circuito de aceite, la estanqueidad es absoluta, soportando sin problemas los 8 bares de presión en frío y las altas temperaturas de funcionamiento del motor.
Puntos fuertes y aspectos mejorables
Puntos fuertes:
Estanqueidad estructural: Al soldarse, eliminamos el riesgo de fugas por vibración o por degradación de selladores químicos.
Resistencia a la corrosión: El acero 304 aguanta perfectamente la exposición a combustibles, aceites, agua y agentes externos sin necesidad de recubrimientos.
Versatilidad de caudal: Disponer de la gama desde AN3 hasta AN20 permite cubrir desde líneas de vacío o retorno, hasta alimentaciones principales de combustible o aceite.
Aspectos mejorables:
Control de calidad en roscas: Como mencionaba, es casi obligatorio repasar las roscas con una terraja o lima para eliminar rebabas de CNC.
Gestión térmica: La diferencia de punto de fusión entre el acero inoxidable y el aluminio requiere mucha técnica por parte del soldador para no deformar la pieza base.
Veredicto del experto
Estos racores de soldadura en acero inoxidable 304 son una herramienta fundamental en el arsenal de cualquier preparador que fabrique sus propios circuitos de fluidos. No son piezas para el principiante que busca un montaje de "quitar y poner", sino para el aficionado o profesional que entiende de soldadura TIG y quiere construir un sistema definitivo, limpio y a prueba de vibraciones. Si dominas el soplete y respetas las tolerancias de la normativa AN, el resultado final será un montaje de concurso, con una fiabilidad mecánica muy superior a las soluciones roscadas convencionales.