
Análisis de Experto
Experto verificado
Análisis general del producto
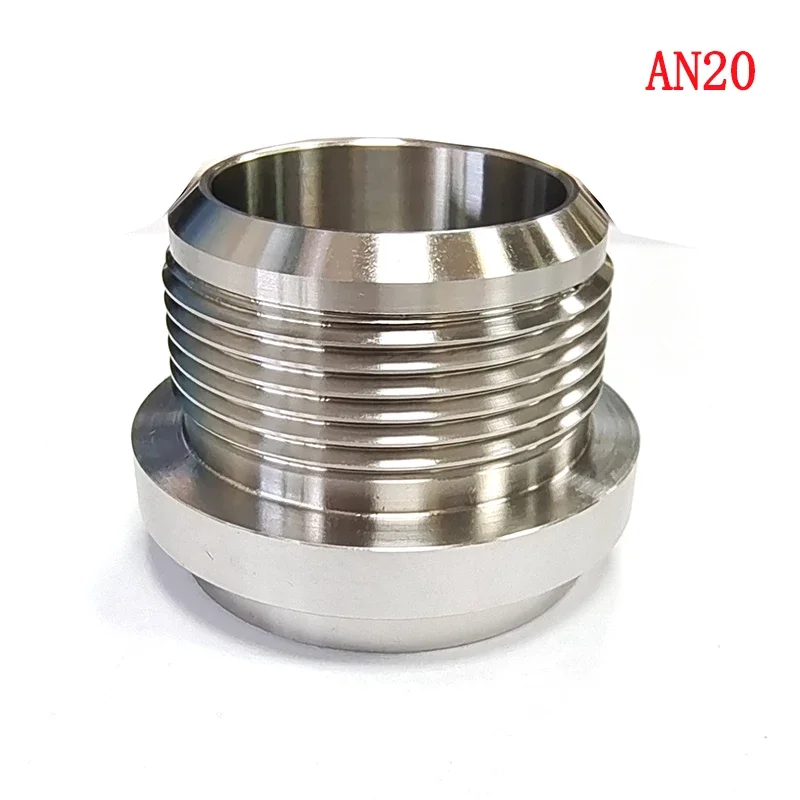
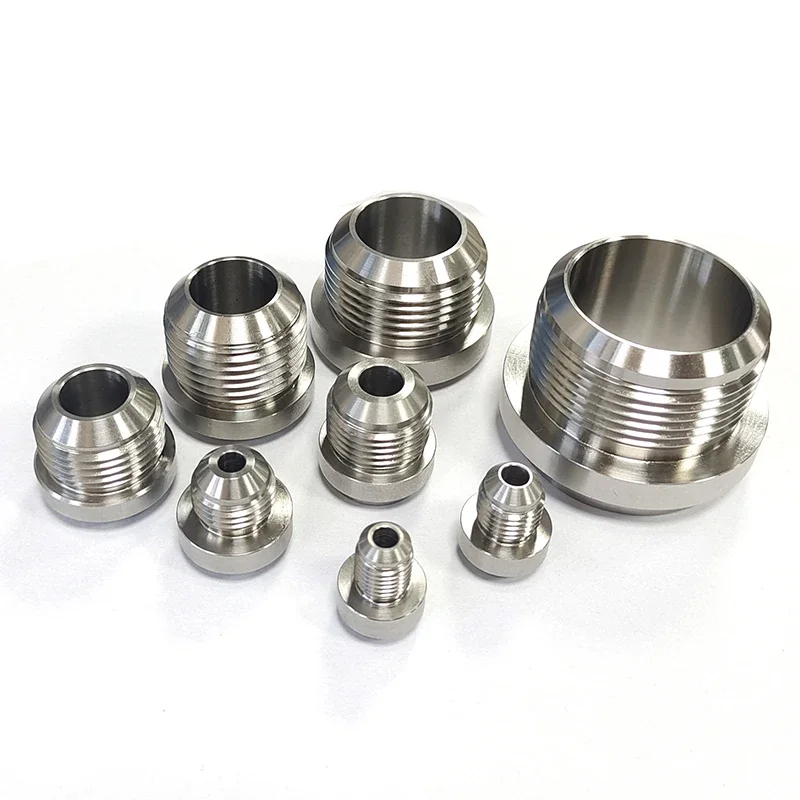
Llevo más de quince años montando circuitos de combustible en preparaciones de competición y puedo afirmar que los racores AN20 no son un componente que vea todos los días en el taller. Cuando aparece uno, normalmente es porque estamos ante una preparación seria: un motor sobrealimentado de gran cilindrada, un sistema de inyección múltiple o una línea de retorno de alto caudal donde un AN16 se queda corto. Este conector acampanado macho de acero inoxidable 304 lo he montado en varias ocasiones, la más reciente en una línea de retorno de un V8 biturbo para competiciones de drag, y también en un circuito de lubricación con cárter seco sobre un motor de competición.
La propuesta es clara: un racor soldable de gran diámetro, pensado para ir directamente sobre un bung soldado al depósito, al cárter o a la chapa del vano motor. No es una pieza para montar en casa con una llave inglesa; requiere soldador TIG, experiencia con inoxidable y un planteamiento previo del trazado. Cuando todo eso se cumple, el resultado es una unión prácticamente indestructible.
Calidad de fabricación y materiales
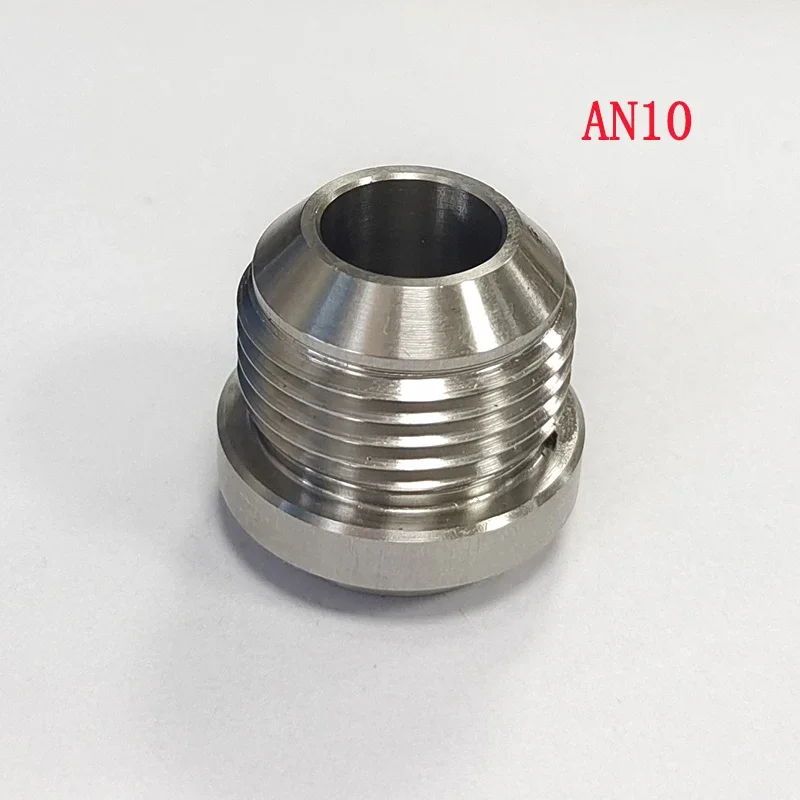
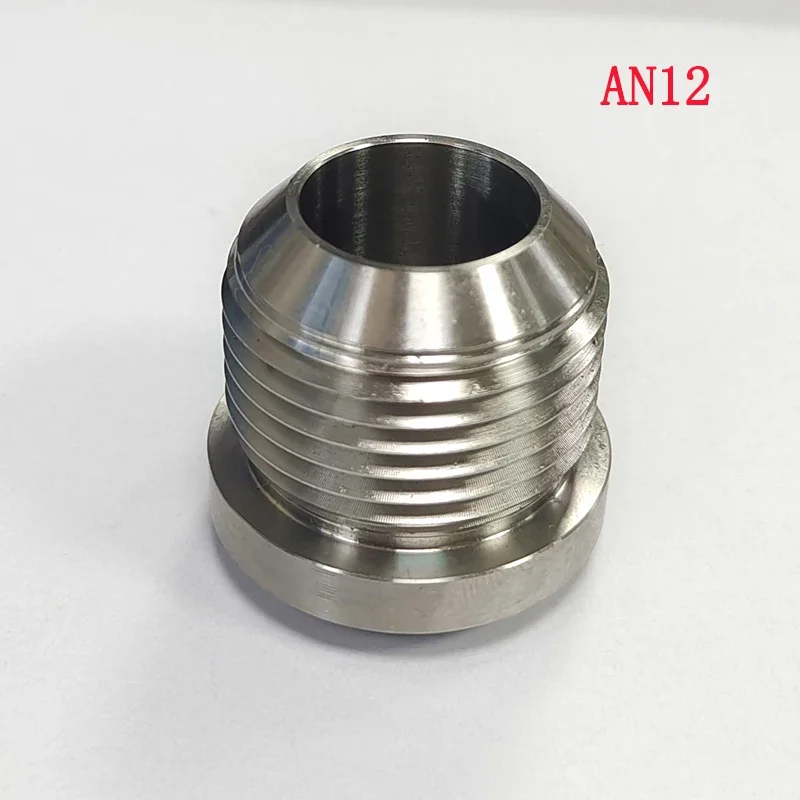
El cuerpo está mecanizado en acero inoxidable 304 por CNC, y se nota en la mano desde el primer momento. Pesa considerablemente más que un equivalente en aluminio 6061-T6, que es lo que se monta habitualmente en circuitos AN. El acabado superficial es satinado, con las aristas del hexágono bien definidas y la rosca AN cortada con un paso limpio. He revisado el acampanado interior con un comparador y la concentricidad es correcta: no he detectado rebabas que puedan comprometer el sellado metal contra metal con la tuerca AN.
El 304 es una elección coherente para este tipo de aplicación. Resiste bien los combustibles actuales con hasta E85, no se pica con los aditivos modernos y aguanta temperaturas de trabajo elevadas sin perder propiedades mecicas. El punto débil frente al aluminio es el peso y el precio, pero en una línea de retorno que va fija al chasis o al depósito, esos gramos extra no son relevantes y la durabilidad a largo plazo justifica la diferencia.
Montaje y compatibilidad
Aquí es donde muchos aficionados se equivocan. Un AN20 tiene un diámetro exterior de rosca de aproximadamente 1-5/16" y requiere una manguera de PTFE trenzado de calibre equivalente. Antes de soldar nada, hay que comprobar que hay espacio físico real en el vano motor o en el depósito, porque el conjunto racor más tuerca más manguera ocupa un volumen importante.
El proceso que sigo habitualmente es el siguiente:
Preparación del bung: torno el alojamiento o uso un bung prefabricado con el paso AN20 correspondiente.
Limpieza previa: paso un cepillo de cerdas de latón y desengrasante para eliminar cualquier resto de grasa de mecanizado. Una viruta metálica dentro del circuito es una avería grave en un inyector.
Soldadura TIG: uso aporte ER308L y gas argón con un caudal generoso tanto en la antorcha como en el soplado posterior, para evitar la oxidación azulado del cordón.
Protección post-soldadura: tras dejar enfriar, limpio la zona con un desengrasante específico para inoxidable y, si ha quedado algún tono térmico, paso pasta decapante.
La compatibilidad es universal con mangueras AN20 de PTFE liso interior o con alma de nylon, siempre que el terminal hembra sea del mismo estándar. No he tenido problemas de ajuste con marcas de referencia del mercado, aunque sí he detectado que algunas mangueras asiáticas de bajo coste tienen el diámetro interior ligeramente fuera de tolerancia y obligan a recamar el acampanado.
Rendimiento y resultado final
En el coche de drag donde lo monté, la línea de retorno pasaba de una presión de trabajo de unos 4,5 bar a un caudal sostenido de más de 300 litros/hora en picos de plena carga. Con un AN16 estábamos viendo caída de presión y cierto ruido de cavitación en el regulador; con el AN20 el problema desapareció por completo. La sección de paso es suficiente para que el combustible vuelva al depósito sin restricciones, incluso con gasolina alta en etanol, que tiende a generar más vapor.
En el circuito de lubricación con cárter seco, el racor soportó más de 200 horas de uso en banco y pista, con temperaturas de aceite sostenidas por encima de los 120 °C. La unión soldada no presentó ninguna microfisura en las inspecciones visuales y con penetrante, y el sellado metal contra metal del acampanado mantuvo la estanqueidad sin necesidad de reaprietes.
Comparado con alternativas de aluminio anodizado, la ventaja del inoxidable es la resistencia a la corrosión en entornos húmedos o con sal, y la capacidad de soportar temperaturas superiores sin que el material ceda. La desventaja es el peso y que, si hay que modificar el trazado, no se puede simplemente "aflojar y recolocar" como pasa con racores roscados: aquí la unión al bung es definitiva.
Puntos fuertes y aspectos mejorables
Puntos fuertes:
Durabilidad excepcional: el 304 mecanizado CNC aguanta décadas sin degradarse, incluso con combustibles agresivos.
Sellado fiable: el acampanado metal contra metal, bien ejecutado, no necesita selladores y no contamina el circuito.
Resistencia térmica: soporta sin problema las temperaturas de un vano motor de competición o las de una línea de aceite caliente.
Estanqueidad bajo vibración: al ir soldado al bung, no depende del apriete de una rosca en chapa fina, que es donde suelen aparecer fugas por fatiga.
Aspectos mejorables:
Requiere soldadura profesional: si el taller no tiene experiencia con TIG en inoxidable, la pieza queda inservible o comprometida.
Tamaño y peso: el AN20 es una pieza voluminosa que no cabe en cualquier sitio; hay que planificar el trazado antes de comprar.
Precio elevado: frente a un racor equivalente en aluminio, el sobrecoste es notable, aunque justificable en preparaciones serias.
No apto para frenos: aunque el material resista, el estándar AN20 soldable no está homologado ni recomendado para circuitos hidráulicos de frenado por normativa y seguridad.
Veredicto del experto
Es un componente de nicho, pero dentro de ese nicho cumple con nota. Lo recomiendo sin reservas para líneas de retorno de combustible en preparaciones de alto caudal, para salidas de cárter en lubricación por cárter seco y para circuitos secundarios de refrigeración donde se busque durabilidad a muy largo plazo. No es una pieza para el aficionado que monta su primera línea AN, ni para un uso en calle donde un AN10 o AN12 sobra con creces.
Si tu preparación exige ese diámetro y tienes un soldador cualificado que trabaje bien el inoxidable, es una de las mejores opciones del mercado por relación calidad-materiales. Si no cumples esos dos requisitos, mejor busca una alternativa roscada o deja el trabajo a un taller especializado: una soldadura mal ejecutada en un racor de combustible de este calibre es un riesgo que no merece la pena correr.