

Análisis de Experto
Experto verificado
Análisis general del producto
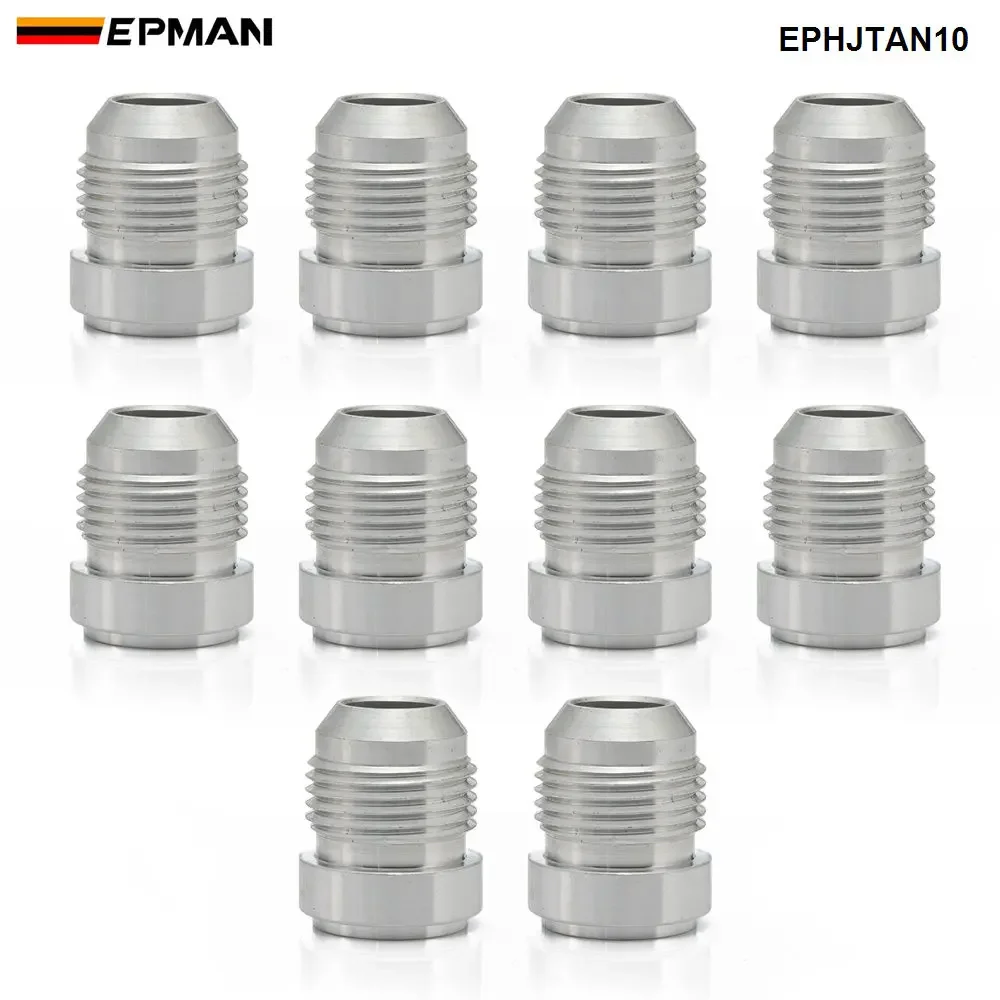
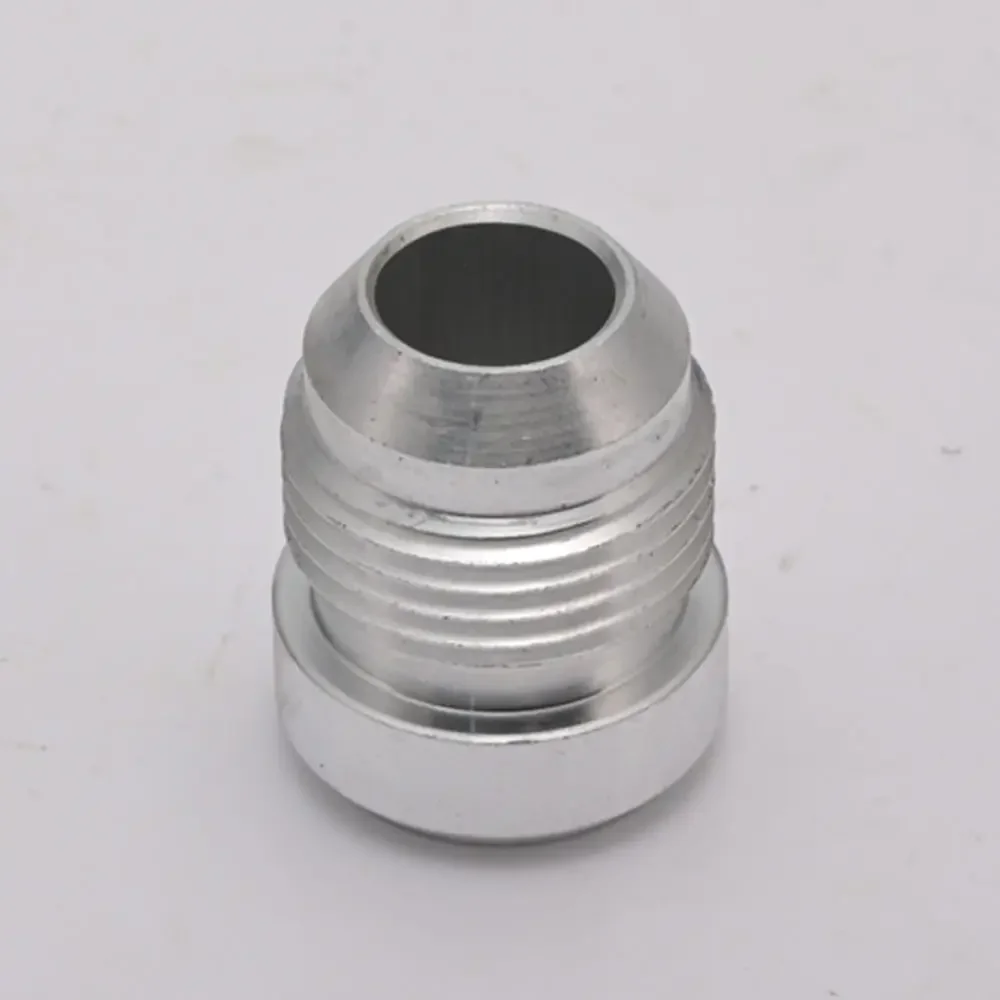
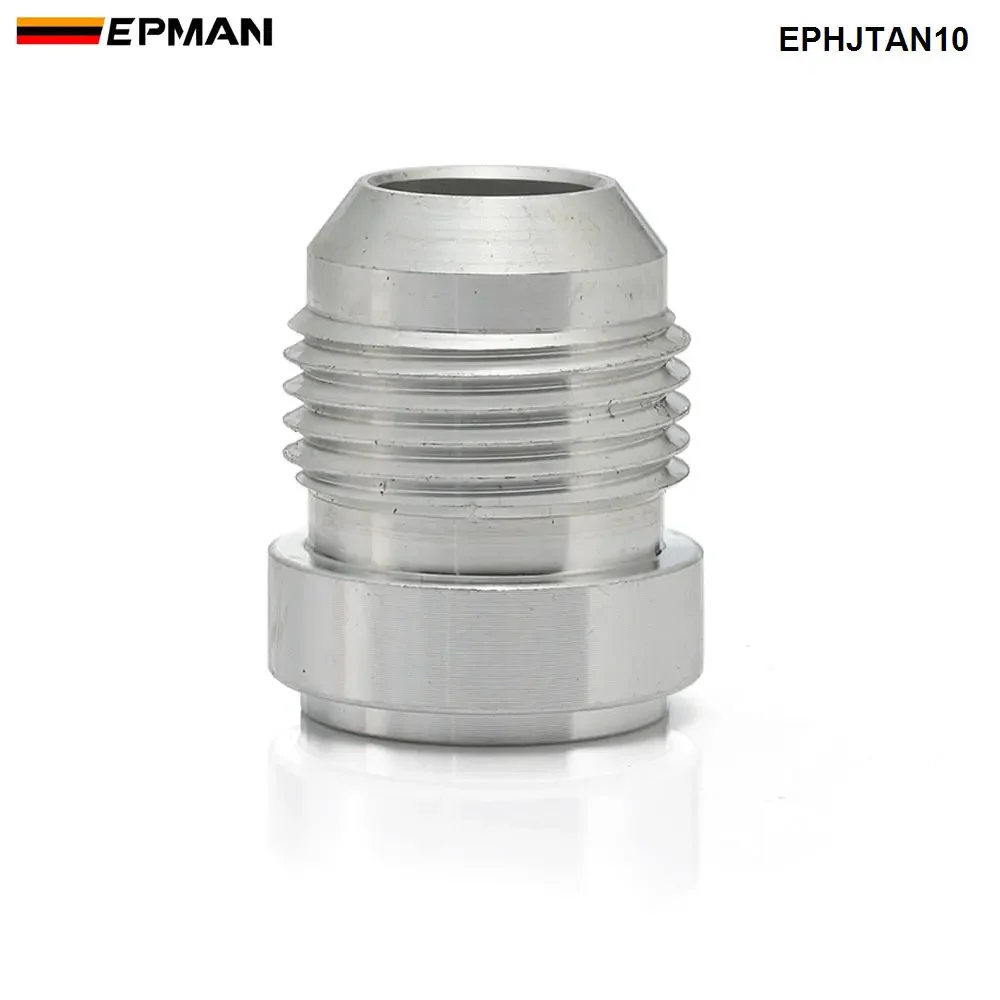
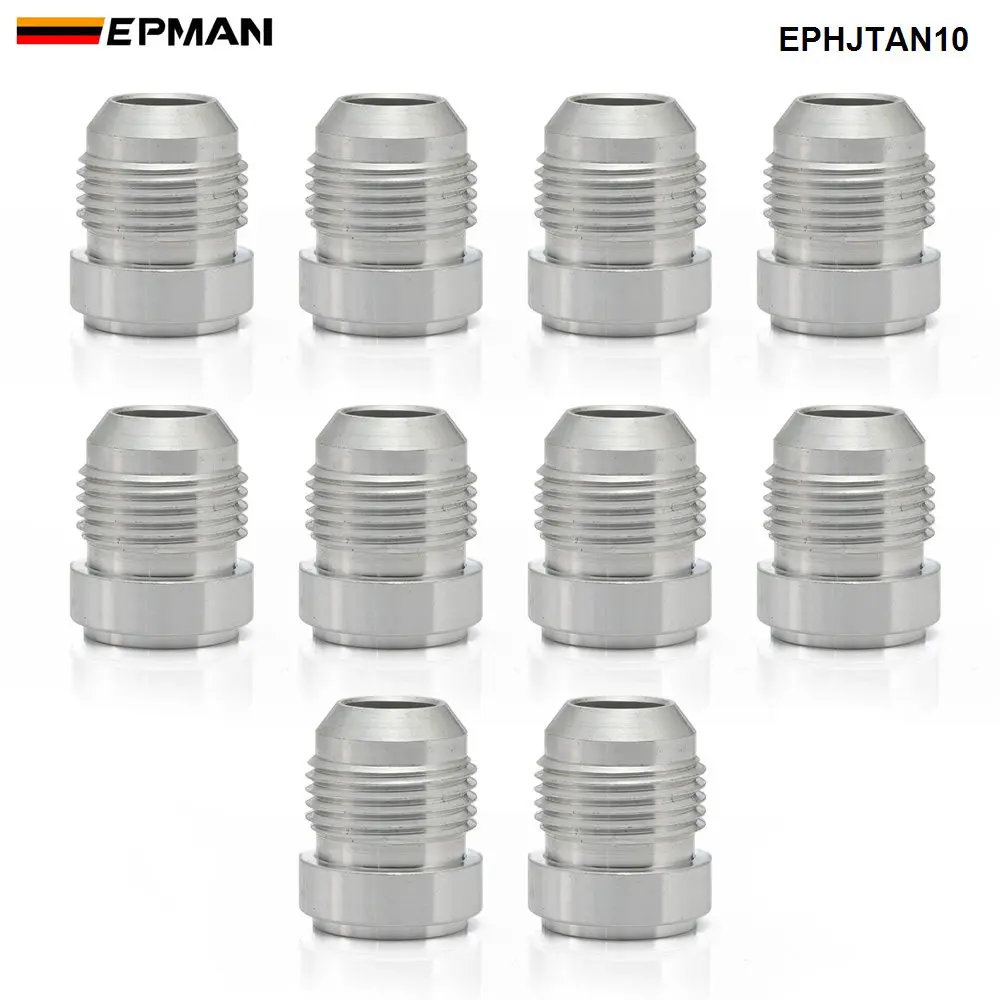
Llevo años fabricando depósitos y circuitos a medida en el taller, y los racores para soldar del tipo boss o tetina son material de consumo básico en nuestro banco de trabajo. Este juego de EPMAN de diez racores macho -10 AN me ha acompañado en varios proyectos durante las dos últimas temporadas, y mi valoración global es positiva con matices: es una solución económica y funcional para quien tiene acceso a soldadura TIG en aluminio, siempre que se revise cada unidad antes de soldar.
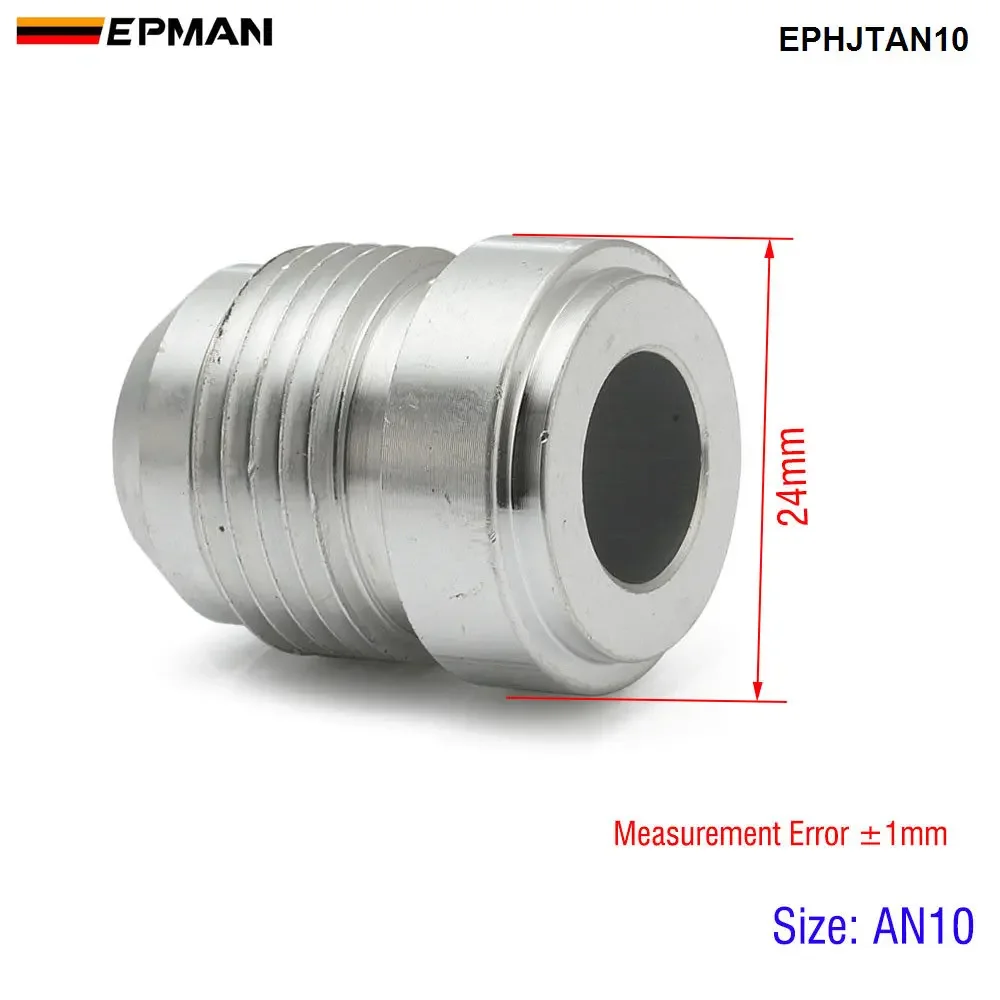
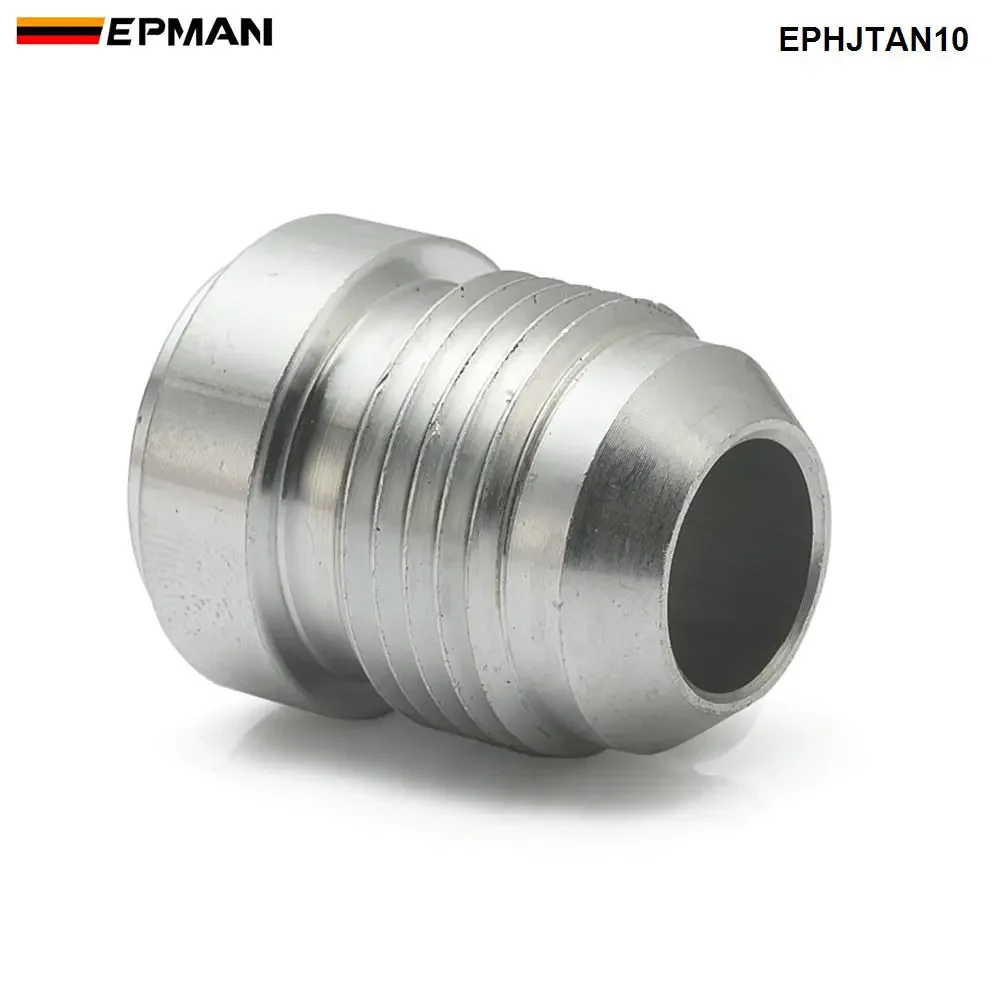
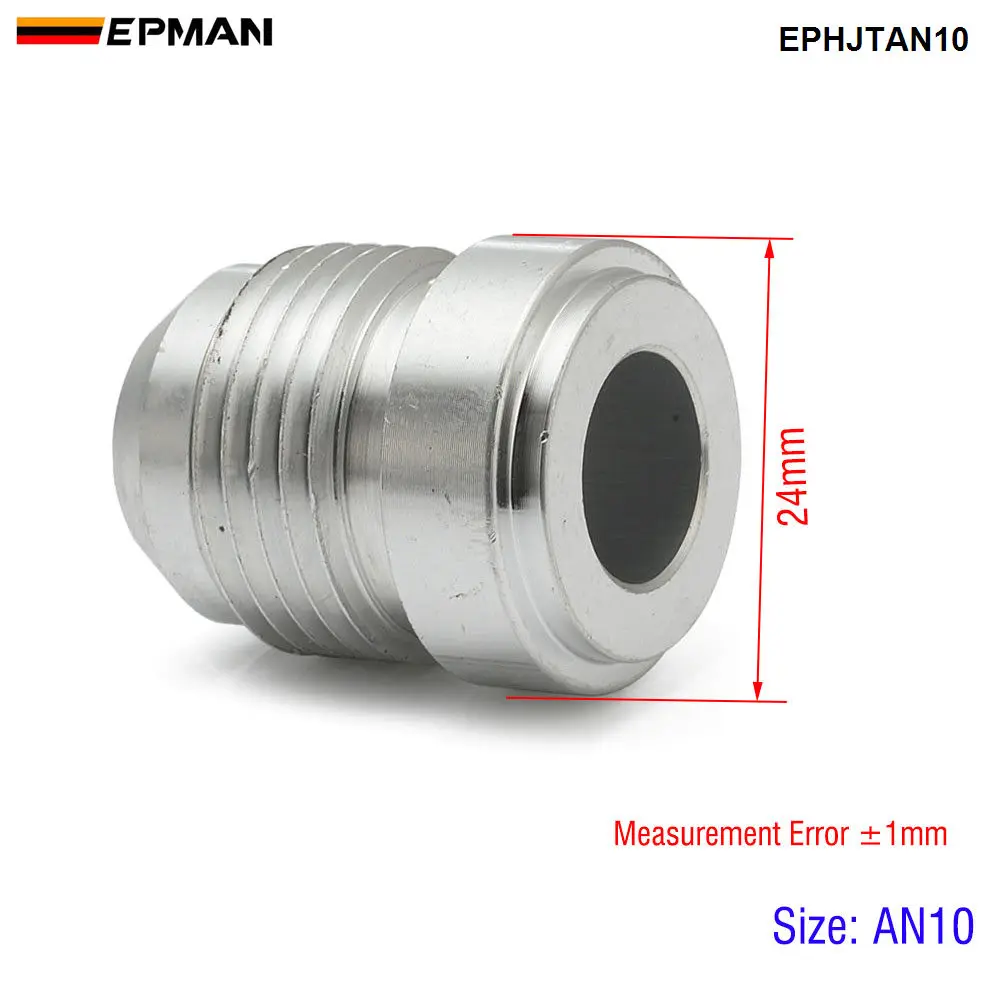
La rosca macho -10 AN (7/8-14 UNF) con cono de 37 grados es el estándar de facto en competición, así que la compatibilidad con mangueras de nitrilo, racores de aluminio de cualquier fabricante serio y latiguillos de mercado está garantizada. Eso convierte a estas piezas en una base muy versátil para circuitos de combustible, aceite y refrigerante.
Calidad de fabricación y materiales
En la mano, la pieza transmite lo esperable en este rango de precio: aluminio con buen aspecto, sin porosidad visible en el exterior y con la base redonda mecanizada para alojar un cordón de filete continuo. El comportamiento a la soldadura es el típico de una aleación de la serie 6000: funde limpio con material de aporte 4043, sin proyecciones raras ni impurezas que ensucien el baño.
Donde sí aprecio diferencias frente a marcas premium europeas o americanas es en el control de calidad por unidad. De mi primer lote de diez, ocho estaban impecables y dos presentaban una ligera rebaba en la primera espira de la rosca, que corregí pasando un macho de 7/8-14 a mano. También conviene pasar la uña o un trapo por el cono de 37 grados antes de montar la manguera: cualquier golpe en el borde del cono se traduce en una fuga de goteo lento que cuesta horas diagnosticar. El acabado va sin anodizar, lo cual en realidad facilita la soldadura, aunque implica revisar el exterior del depósito con los años.
Montaje y compatibilidad
Se trata de un racor para soldar, no de un accesorio roscado ni de conexión rápida, y así hay que plantearse el proyecto desde el principio. Mi rutina de montaje, depur tras muchos depósitos, es la siguiente:
Taladro ajustado al diámetro exterior de la base y limado de la zona hasta asentar bien la pieza, especialmente en paredes curvas, donde la base redonda puede necesitar algún toque de lima para casar.
Limpieza con acetona y cepillo de acero inoxidable exclusivo para aluminio antes de soldar.
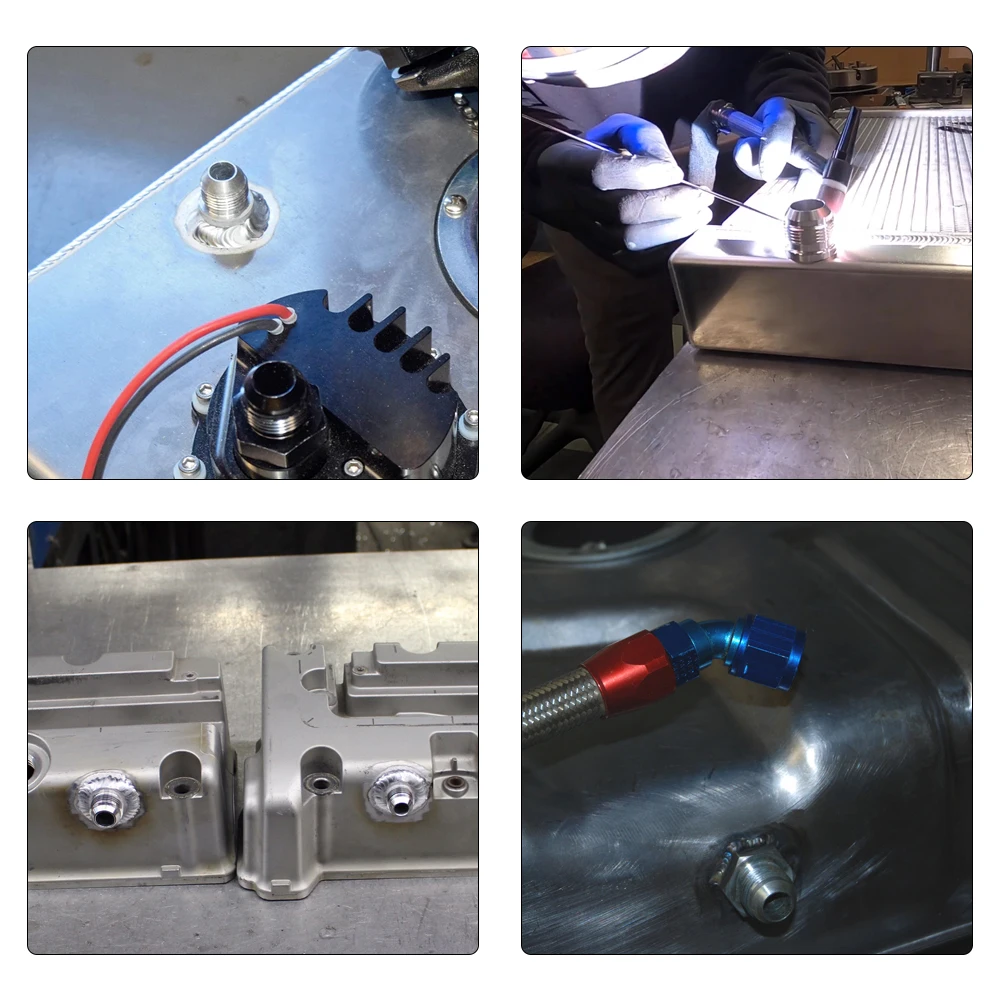
TIG en corriente alterna con aporte 4043 o 5356, cordón de filete continuo por todo el perímetro y, si el depósito lo permite, purga interior para evitar porosidad.
Protección de rosca y cono: atornillo un racor de acero sobrante bien engrasado o un tapón lleno de pasta antes de soldar. El calor deforma el cono si lo dejas desnudo y ahí se va la estanqueidad.
Enfriamiento natural, nunca a golpe de agua, y prueba de estanqueidad con aire a baja presión (0,3-0,5 bar) y agua jabonosa antes de llenar el circuito.
Los tres contextos donde lo he montado con mejores resultados: un swirl pot de aluminio para un BMW E36 de circuito con turbo, donde dos racores alimentan la bajada a la bomba externa y llevan dos temporadas sin una sola fuga; el depósito de expansión sobredimensionado de un Golf GTI Mk5 con preparación, trabajando con refrigerante a la presión del tapón sin problemas; y varios racores en el depósito de combustible de un Peugeot 306 de rally con bomba externa, donde el paso interior de -10 AN va de sobra para el caudal exigido.
Un consejo importante al apretar los racores de la manguera: aluminio contra aluminio se agarra con facilidad, así que una gota de aceite en la rosca y apriete firme pero moderado, sin llaves de palanca larga. El sobreapriete es la vía rápida a un cono dañado.
Rendimiento y resultado final
Una vez soldados y con mangueras de calidad bien terminadas, el comportamiento es el que uno espera de una unión AN bien hecha: cero fugas, cero goteros, incluso en circuito de aceite con temperaturas altas tras el radiador. En el E36 hemos pasado dos temporadas con vibración constante y ciclos térmicos agresivos sin que ningún cordón ceda. La pared del racor es suficiente para soportar el apriete habitual sin que la rosca se descuelle, algo que en piezas de presupuesto a veces ocurre.
Puntos fuertes y aspectos mejorables
A favor:
Precio por pieza imbatible frente a racores de soldar de marcas premium: equipas un depósito completo por lo que costaría un solo racor de referencia.
Rosca -10 AN estándar, compatible con todo el ecosistema AN del mercado.
Comportamiento correcto a la soldadura TIG y base con material suficiente para un filete robusto.
Diez unidades, ideal para stashes de taller o proyectos con varios puntos de conexión.
Mejorable:
Control de calidad irregular entre unidades: revisar rosca y cono una por una es obligatorio.
Sin instrucciones ni protección de rosca de serie, lo que castiga al montador menos experimentado.
En superficies muy curvas la base redonda exige trabajo de ajuste previo.
Nunca los emplearía en un circuito de frenos ni en aplicaciones donde se exija certificación del componente; para combustible, aceite, refrigerante y aire a presiones normales de depósito, sin problema.
Veredicto del experto
Para quien fabrica o modifica depósitos y circuitos a medida con acceso a TIG o a un soldador de confianza, este juego de EPMAN es una compra razonable y rentable: material soldable, rosca estándar y precio que permite afrontar proyectos completos. No es un producto "poner y olvidar": exige revisión de cada unidad, protección del cono durante la soldadura y una prueba de presión antes de dar por bueno el trabajo. Con esas premisas, mis montajes han funcionado con fiabilidad de taller serio, y por relación entre coste y resultado, lo seguiré comprando para proyectos propios y de clientes. Una nota sólida para el bricolaje de competición, con los ojos abiertos en la inspección previa.