
Análisis de Experto
Experto verificado
Análisis general del producto
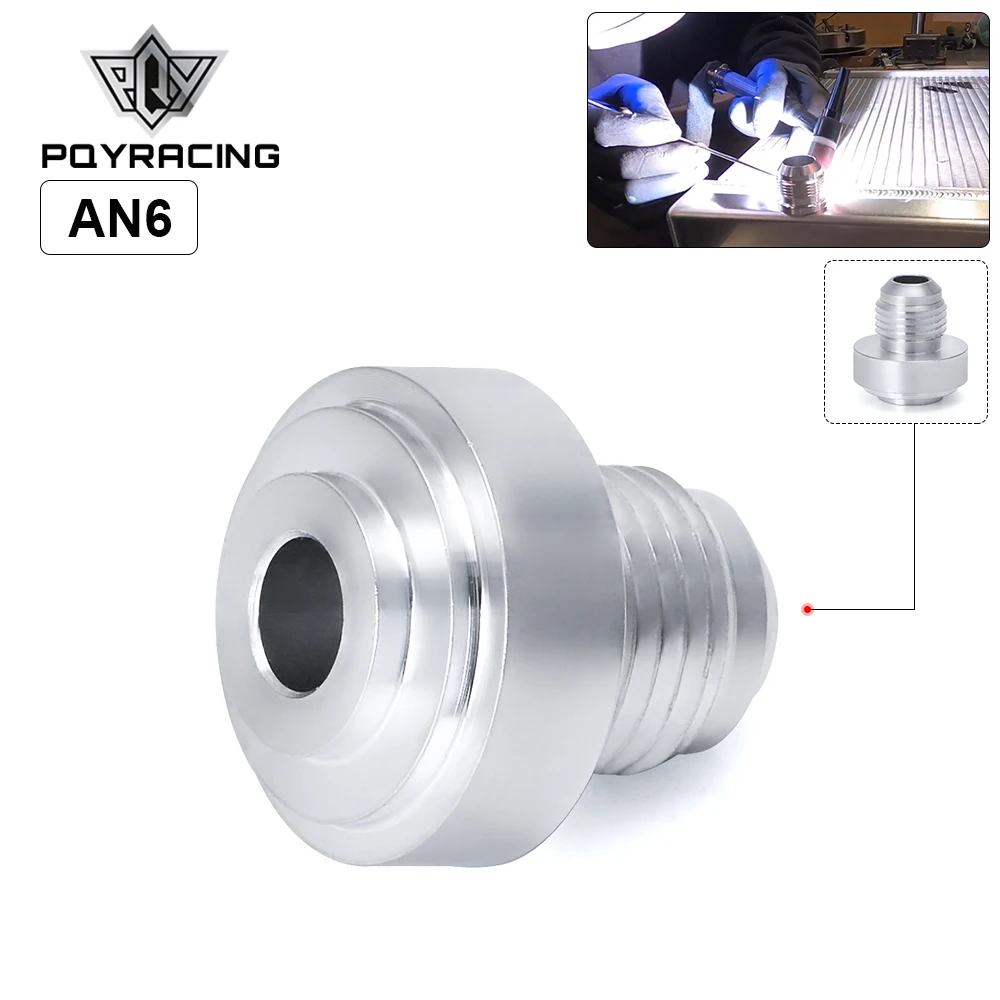
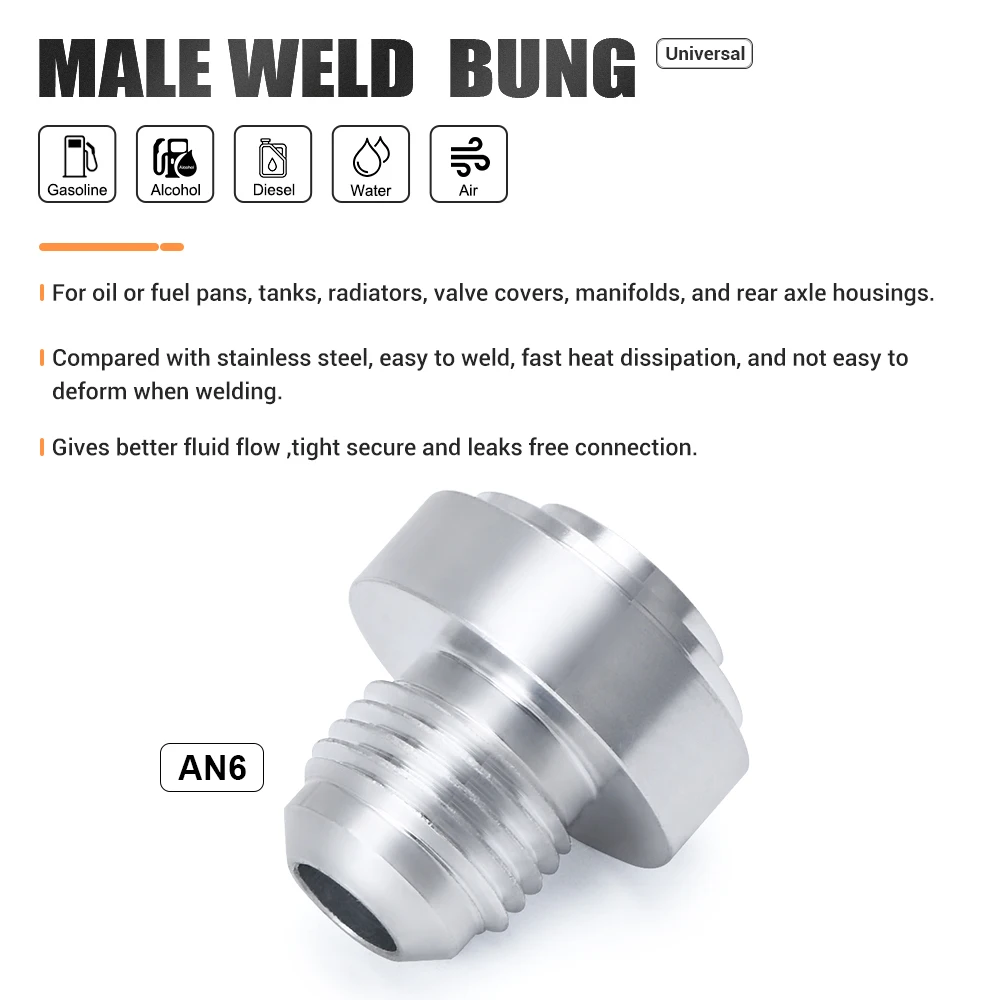
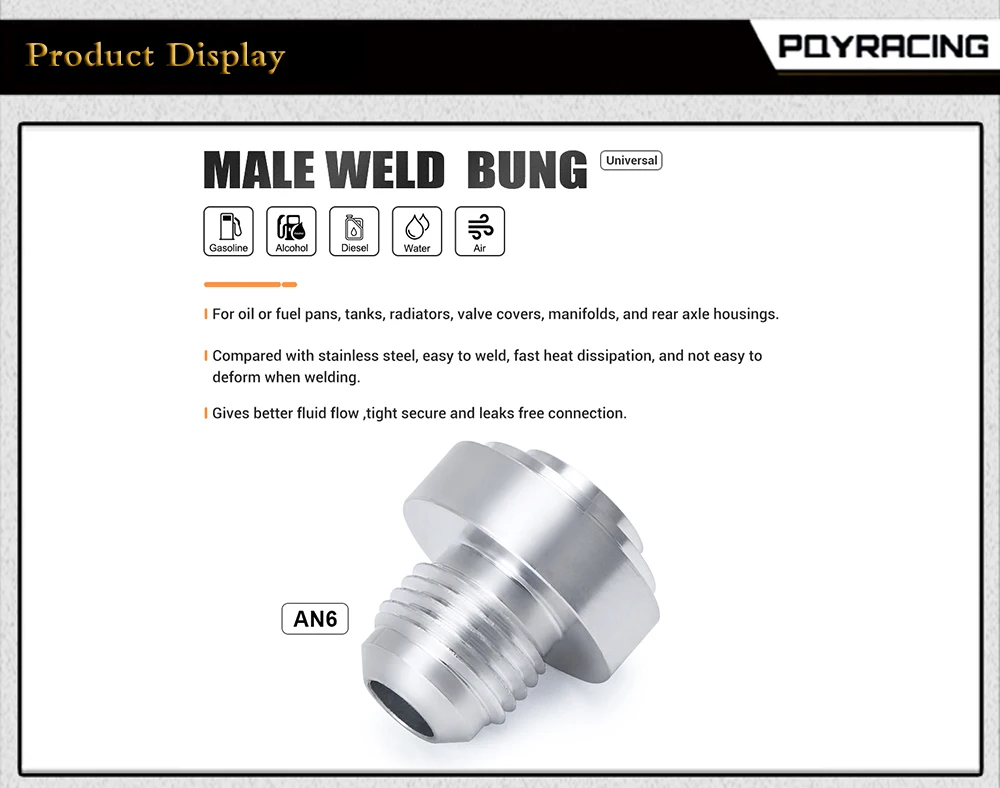
He montado varios adaptadores PQY de esta familia a lo largo de los últimos años, sobre todo en instalaciones de líneas de combustible sobredimensionadas y en circuitos auxiliares de refrigeración de motores preparados. Este modelo recto macho -6 AN de montaje soldado cumple una función muy concreta: crear un punto de conexión roscado donde originalmente no existe, soldando la base del adaptador a un tubo, un depósito o una placa intermedia. Es el tipo de pieza que uno acaba valorando cuando trabaja en proyectos a medida, porque evita improvisar racores genéricos que raramente encajan a la primera.
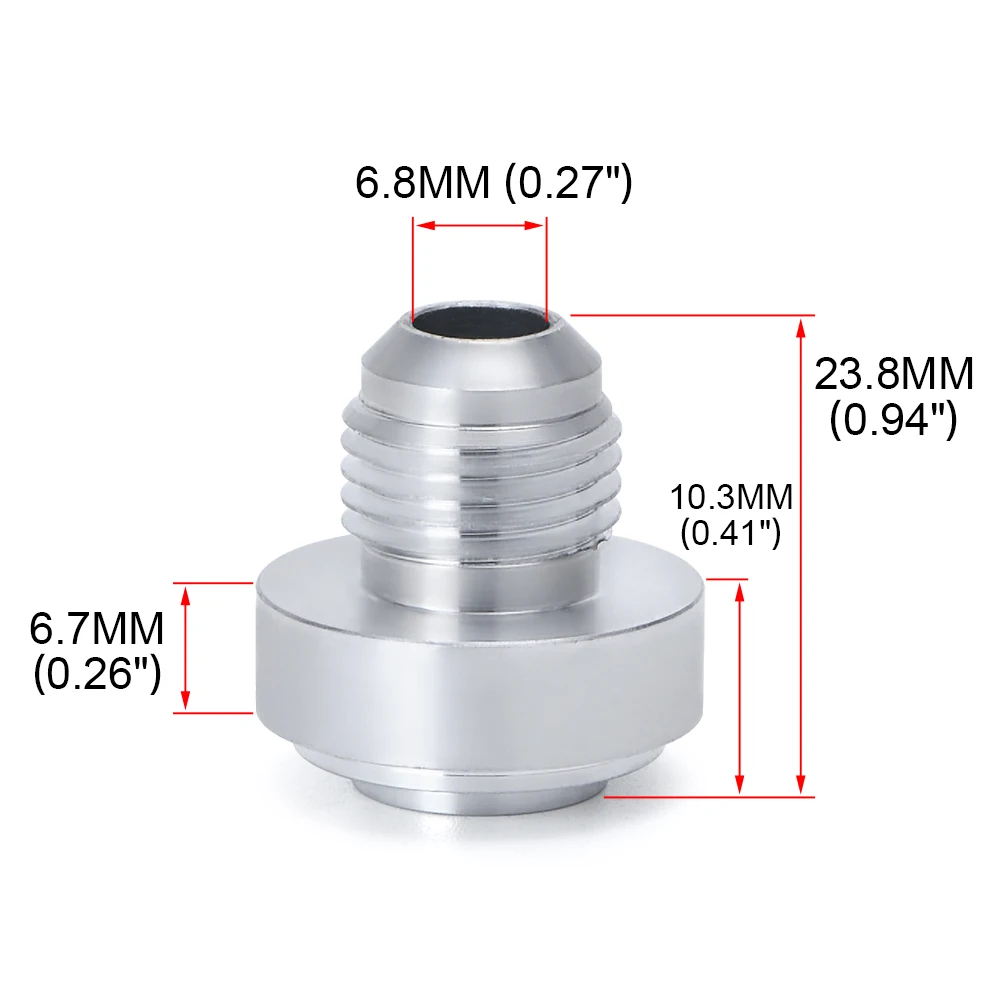
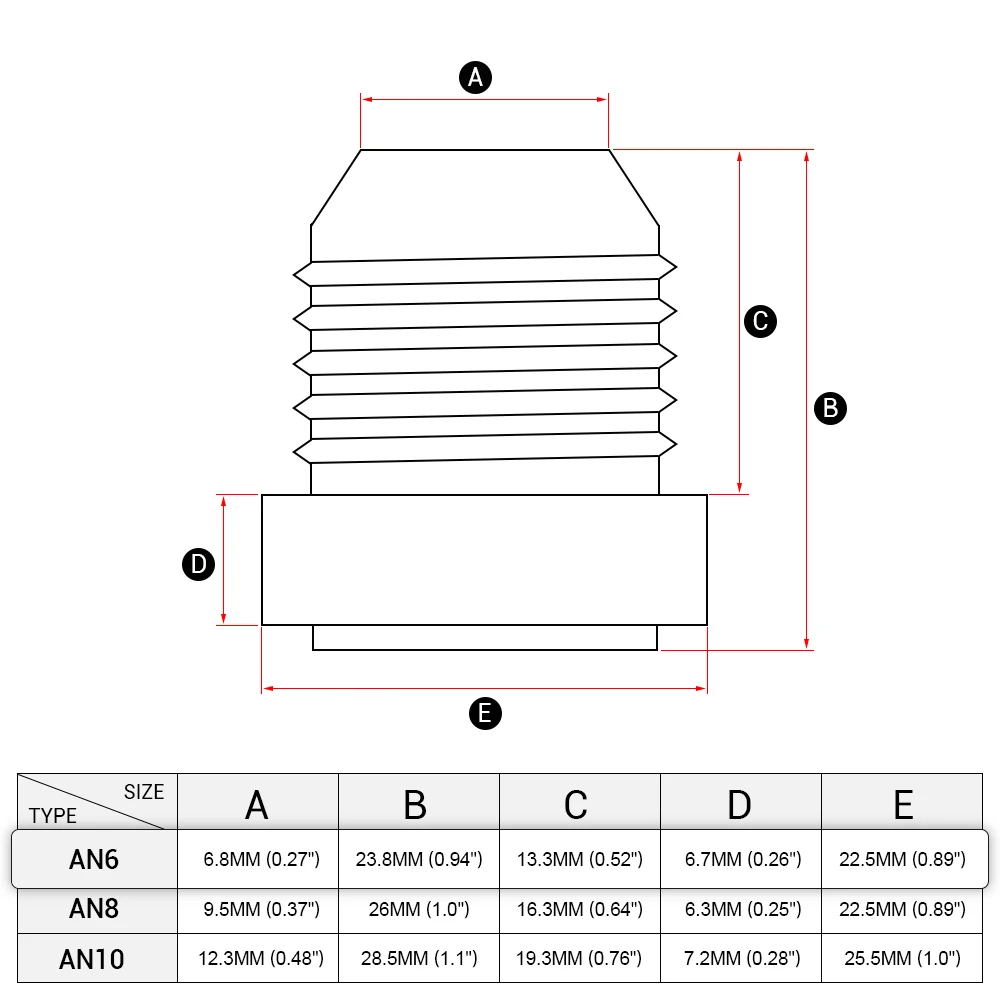
El estándar -6 AN es el calibre más habitual en el tuning actual para líneas de combustible y aplicacaciones de óxido nitroso: equivale a una rosca de 9/16"-18 y un paso de manguera orientado a caudales medios. Como pieza de esa talla, se sitúa en el punto de equilibrio entre diámetro interno suficiente y flexibilidad de las líneas, algo que en el banco de pruebas se traduce en instalaciones menos aparatosas que un -8 o -10 cuando no se busca un caudal extremo.
Calidad de fabricación y materiales
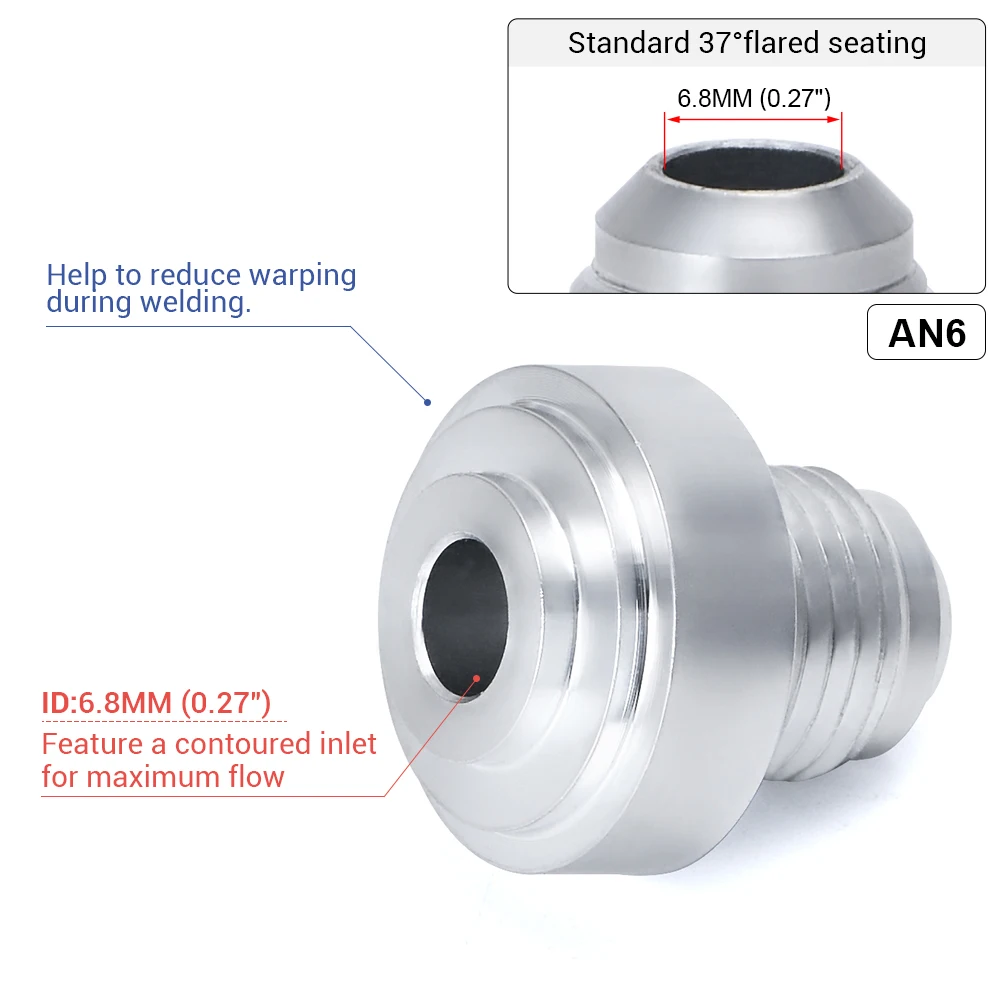
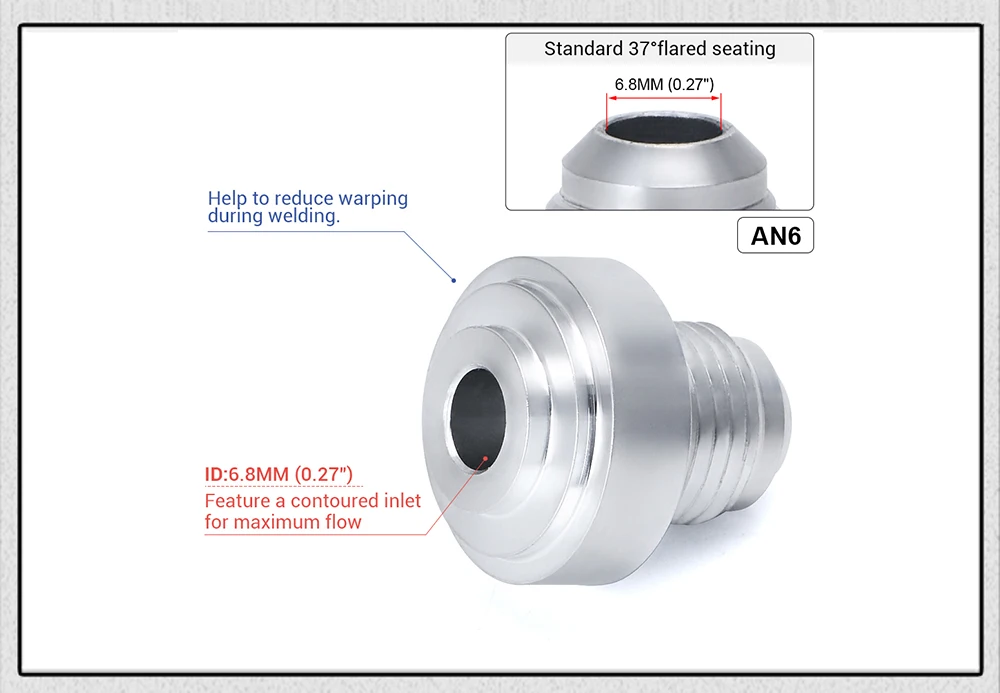
Lo primero que valoro en un adaptador de este tipo es el mecanizado de la rosca, y aquí la pieza responde bien. La rosca entra limpia en un racorde hembra -6 AN de referencia, sin juego perceptible ni esa sensación de rosca "cortada deprisa" que delata mecanizados baratos. El cono de 37 grados del asiento AN presenta un acabado uniforme, y eso es importante: es la superficie de sellado real del acople, y un acabado irregular aquí acaba en fugas por más junta tórica que se interponga.
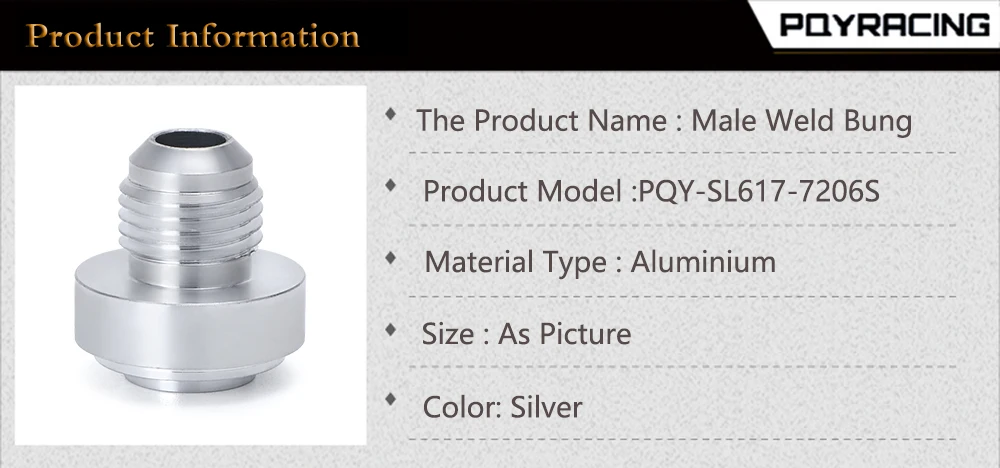
El material es una aleación de aluminio, y la ficha declara que cumple o supera los requisitos mínimos para accesorios de manguera aeroespacial. En mi experiencia con piezas de esta marca, la aleación se comporta como un aluminio apto para soldadura TIG sin complicaciones exageradas: fluye correctamente con varilla de aporte tipo 4043 o 5356, y la zona afectada por el calor no se vuelve quebradiza si se controla el aporte térmico. El acabado plateado anodizado o pasivado (según lote) es correcto estéticamente, aunque en una unión soldada el color de la zona soldada nunca va a casar del todo; en coches de exposición conviene saberlo de antemano.
Un detalle que agradezco es la ausencia de rebabas tanto en la entrada de la rosca como en el borde interior del conducto. Rebabas interiores en un circuito de nitroso o de combustible son un problema serio: generan turbulencias y pueden desprender virutas que acaben en un inyector o en una electroválvula.
Montaje y compatibilidad
Aquí hay que ser claro con el lector: este no es un adaptador de instalación mecánica directa. Requiere soldadura, y eso condiciona todo el proceso:
Desengrasar concienzudamente con acetona o limpiador específico antes de aproximar la llama o el electrodo.
Proteger la rosca durante la soldadura con cinta de aluminio o una contratuerca sacrificial; el calor residual deforma y daña hilos con facilidad.
Soldar en TIG con protección de gas y, si la geometría lo permite, aplicar una ligera purga interna de argón para evitar porosidad en la raíz.
Dejar enfriar de forma natural, nunca con aire comprimido, para no generar tensiones internas.
En los montajes que he realizado lo he usado, por ejemplo, en un Golf Mk2 con motor 16V turbo para crear el punto de toma de combustible sobre un rail artesanal, y en una BMW E36 M50 con línea de refrigeración del turbo reubicada. En ambos casos el resultado fue una unión sólida y una conexión posterior de manguera trenzada sin fugas en pruebas dinámicas a temperatura de funcionamiento. También lo he visto empleado en instalaciones de nitroso húmedo como punto de inyección sobre el colector, aplicando los cálculos previos de caudal que ese tipo de sistema exige.
La compatibilidad, pese a anunciarse como universal, depende íntegramente de dos factores: que tu manguera y racores sean realmente -6 AN, y de que tengas espacio y material apto para soldar en el punto de montaje. Si la pieza receptora es acero, hay que plantearse un baño de soldadura intermedio o directamente un adaptador bimetálico, porque aluminio sobre acero no es una unión viable para un circuito sometido a presión.
Rendimiento y resultado final
Una vez integrado en la línea, el comportamiento es el esperable de un racore AN bien ejecutado: estanqueidad completa con el clásico apriete a mano más media vuelta (nunca aprietes estos racores "a fundir", porque el cono se deforma y pierde su capacidad de sellado), y estabilidad térmica correcta en zonas próximas al vano motor, con las reservas lógicas del aluminio en contacto directo con fuentes intensas de calor, donde el acero sigue siendo la elección prudente.
Menciono también que el fabricante no publica cifras de presión o temperatura de trabajo en la ficha. En instalaciones de nitroso o combustible de alta presión, verifiquen ese dato con el proveedor antes de dar por válida la pieza; es una práctica que aplico siempre, con esta marca y con cualquiera.
Puntos fuertes y aspectos mejorables
Puntos fuertes:
Mecanizado de rosca y asiento cónico de calidad constante entre unidades.
Aluminio soldable con equipos habituales de TIG sin necesidad de procesos exóticos.
Sin rebabas interiores, aspecto crítico en circuitos de nitroso o combustible.
Relación calidad-precio ajustada frente a alternativas de precio de marca premium que, en un componente mecanizado tan simple, rinden de manera equivalente.
Aspectos mejorables:
Ausencia de datos declarados de presión y temperatura de trabajo; habría que exigirlos en una ficha seria.
El embalaje básico protege poco la rosca; recomiendo enroscar una protección plástica si la pieza va a convivir con herramientas en la caja.
No incluye elemento de fijación temporal para el soldador (una orejeta roscable de posicionamiento ayudaría en montajes en ángulos difíciles).
Veredicto del experto
Pieza de especialistas: hace bien lo único que promete, que es ofrecer un punto de conexión -6 AN robusto y limpio allí donde hace falta soldar. No es un producto para quien busca una solución rápida de abrazadera, y exige manos acostumbradas a la soldadura TIG o presupuesto de taller. Dentro de su nicho, la recomiendo sin reservas para líneas de combustible, refrigeración y circuitos de nitroso bien dimensionados, siempre después de validar presiones de trabajo con el fabricante y de confirmar que la unión soldada corresponde al material de la pieza receptora. En mis instalaciones ha dado resultado y repetiría sin dudar.